技术论坛
工程深度文章:MIM 零件的公差、脱脂、烧结与工艺知识。
别再为薄壁CNC零件浪费38%的成本:无需返工即可实现±0.01 mm公差
薄壁CNC零件变形问题频发?了解我们如何通过1200多个项目的应用经验帮您解决难题。掌握最小壁厚标准、自适应装夹技术和AI DFM分析,轻松实现±0.01 mm高精度和零废品率,大幅降低生产成本。
医疗器械注塑成型中的可制造性设计
在生产中引发最多麻烦的零件在屏幕上往往看不出问题。壁厚可能略微过厚,卡扣可能忽略材料收缩率,表面光洁度可能仅为了外观而非功能而设定。这些细节在CAD软件中未必会被标记为错误,却会在实际注塑和验证阶段引发严重问题,最终导致模具修改成本增加与项目延期。
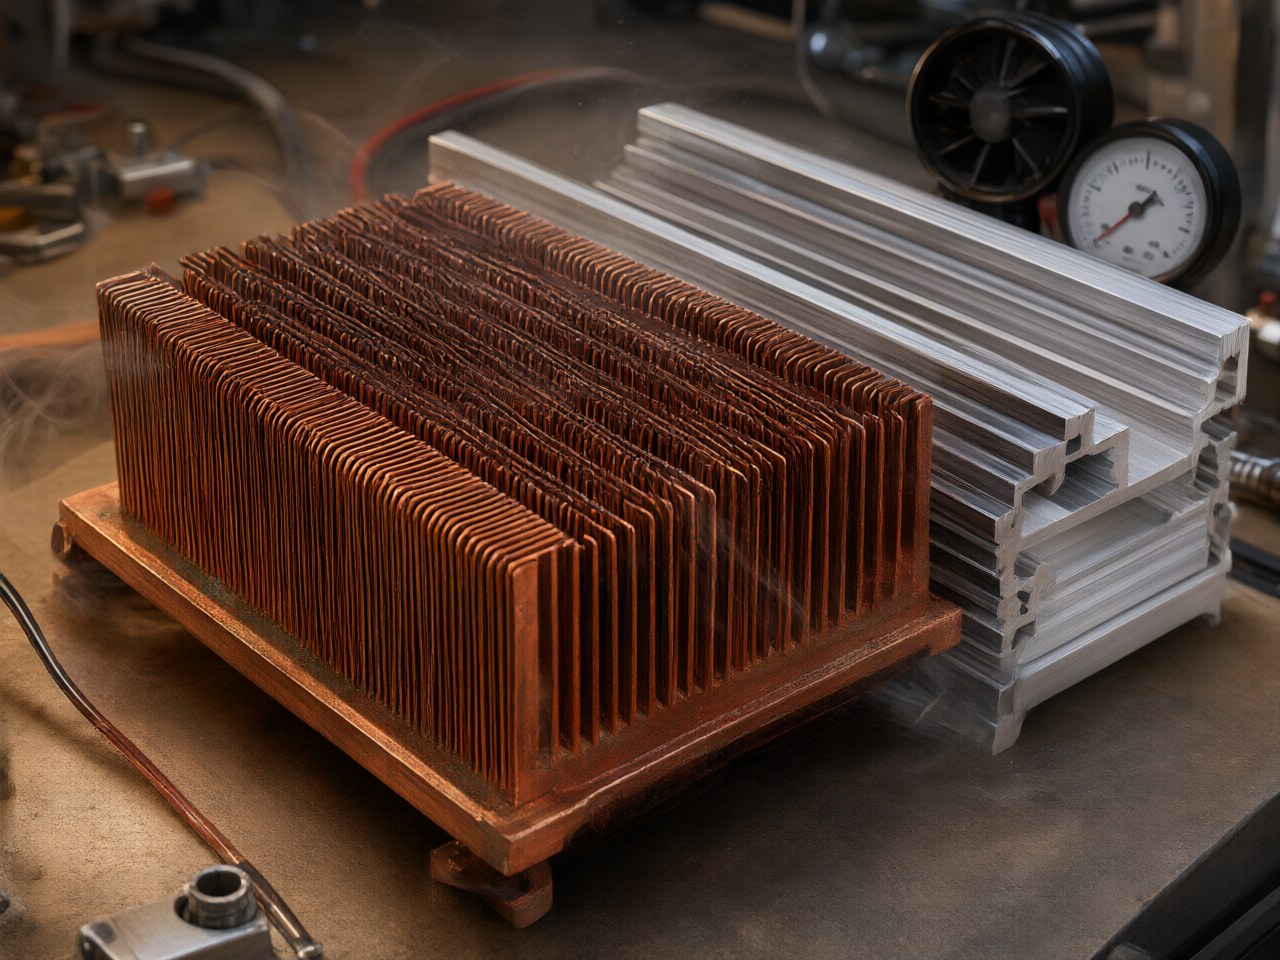
近净成形铜热沉与挤压散热片如何选型?微翅片密度与压降的权衡
热设计常面临关键权衡:增加散热器翅片密度可改善散热,但会导致压降剧增,可能超出系统风扇负荷。本文对比传统铝挤压、CNC加工铜与粉末冶金/金属注射成型近净成形铜散热器,解析各工艺在微翅片节距、导热率及量产成本间的平衡。核心结论是,近净成形微翅片必须在设计早期与实际风机曲线进行系统级校验,以防气流崩溃。工程师与采购决策者将掌握如何在开模前选择最优工艺,在满足高功率密度电子器件热限值的同时优化量产成本。
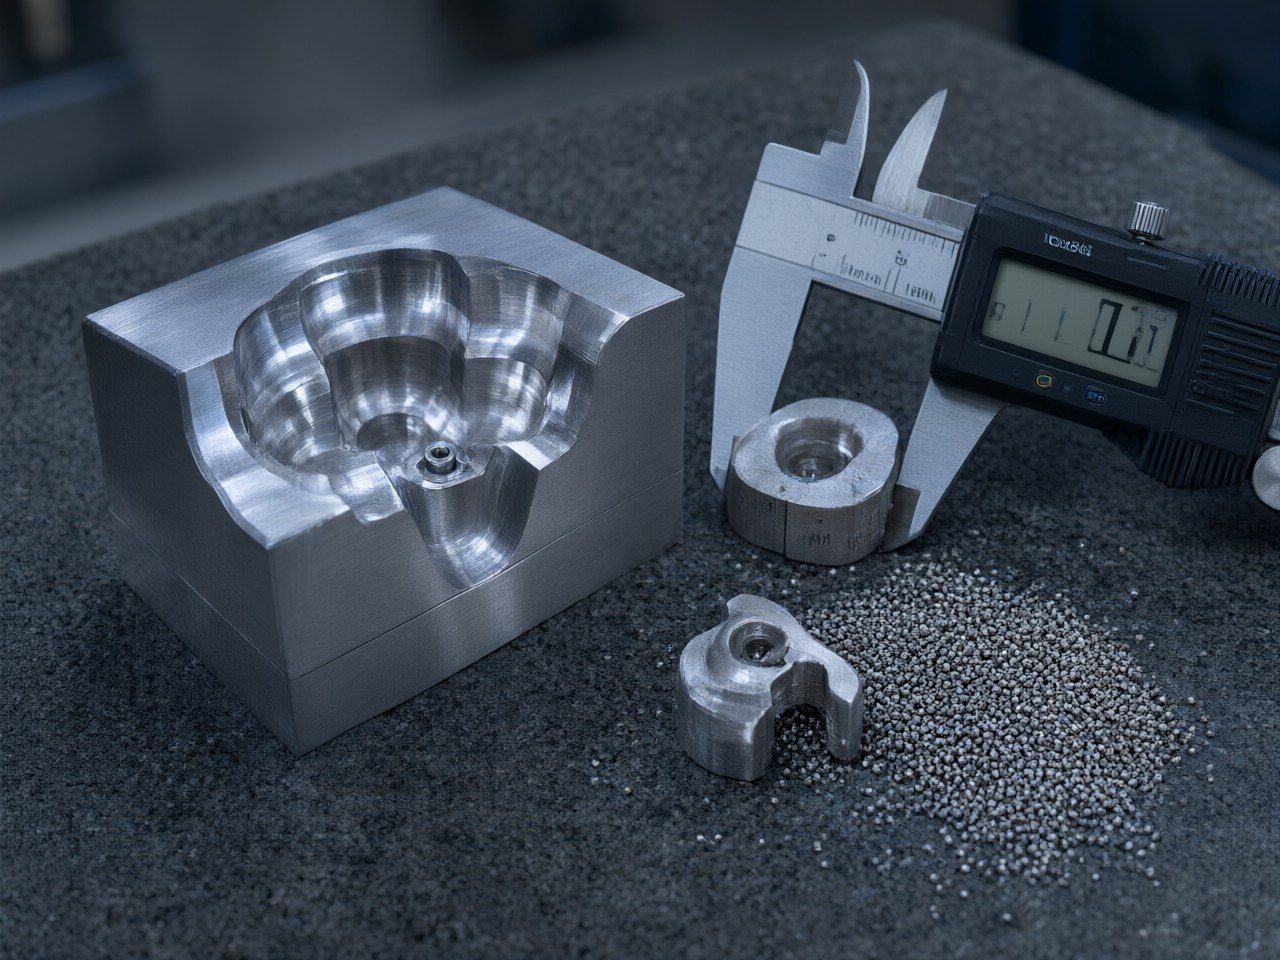
MIM模具设计有哪些要点?分型、浇口与收缩补偿怎么做?
金属注射成型模具设计面临高烧结收缩、喂料磨蚀及生坯易变形等挑战。本文针对3C电子与汽车传感器等复杂零件场景,解析分型线选择、浇口优化及型腔收缩补偿三大原则。核心结论表明,试模成功率取决于遵循MIM壁厚与公差设计窗口,且收缩补偿精度高度依赖喂料一致性。掌握这些准则,设计与采购决策者能有效避免飞边与熔接痕缺陷,降低二次加工成本与返工风险,实现复杂金属组件的稳定量产。
MIM真空烧结如何影响相对密度?如何稳定做到98%以上?
在金属注射成型中,稳定实现98%以上相对密度直接决定炉型与后处理成本。本文针对不锈钢等结构件,提出从机械功能出发的逆向设计法。核心结论表明,催化脱脂粘结剂更利于控制残余碳与孔隙连通性;同时需协同阶梯加热、高真空与氩气回填,防止元素挥发并确保气体在孔隙闭合前逸出。此外,壁厚与质量设定了密度物理上限。设计与采购决策者将掌握如何根据几何特征优化烧结路径,在保障致密性与耐腐蚀性的同时,有效规避不必要的设备与周期成本。
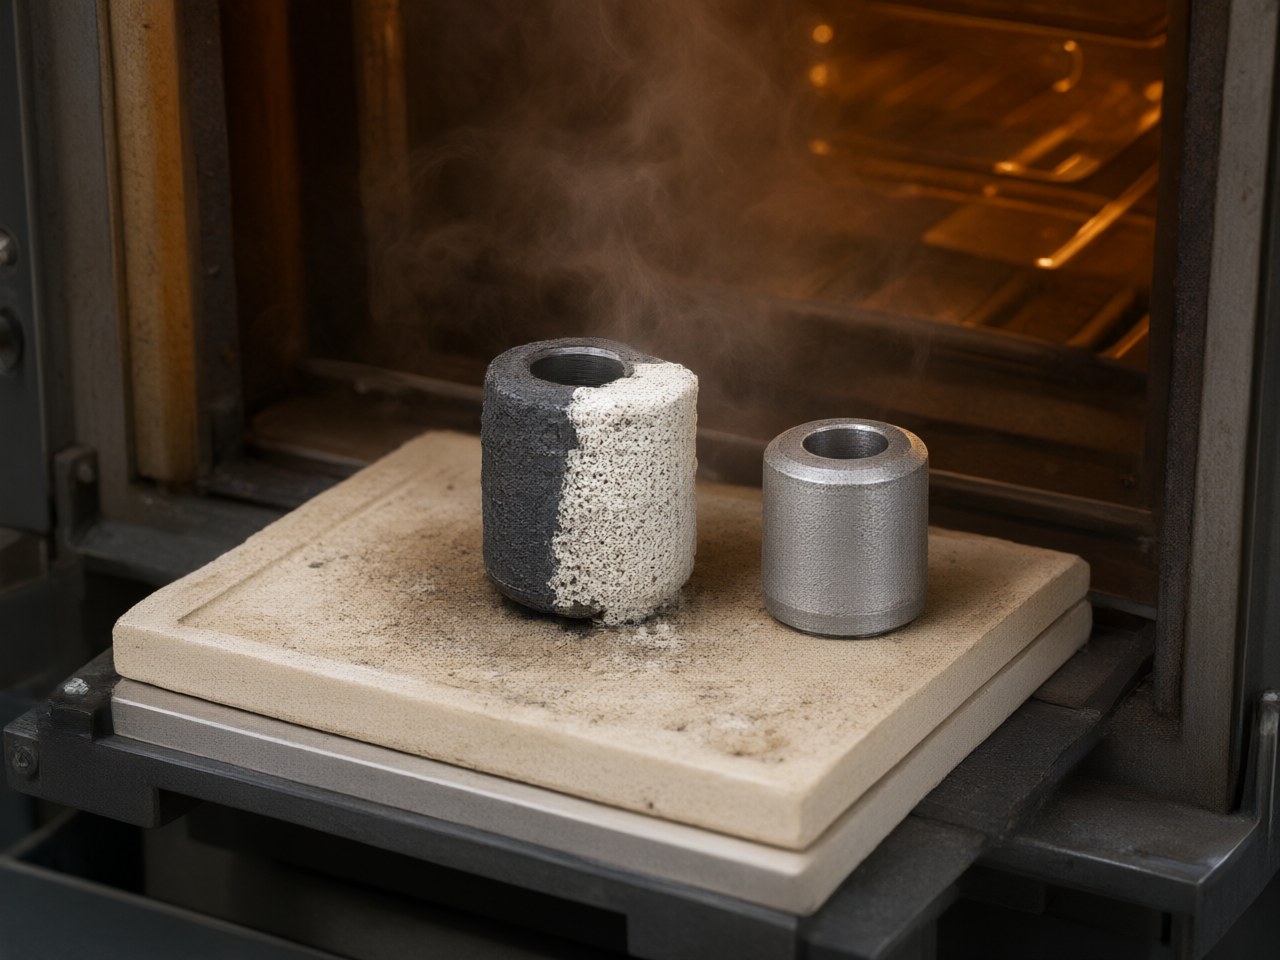
催化脱脂与溶剂/热脱脂有何差异?17-4PH与316L分别适合哪种?
脱脂是金属注射成型中风险最高的环节,直接影响周期、尺寸和残碳量。本文对比了催化、溶剂和热脱脂三种工艺的机理,并针对两种常用不锈钢给出选型建议。核心结论是:对碳敏感的高强度结构件首选催化脱脂,以确保低残碳和高尺寸精度;而耐腐蚀件工艺窗口更宽,可根据批量灵活选择溶剂或热脱脂。读者收益在于,设计与采购人员能在早期将粘结剂与合金特性相匹配,避免开裂和碳污染等缺陷,优化生产成本并保障产品性能。
MIM喂料是什么?粘结剂体系、粉末装载量与注射工艺如何匹配?
金属注射成型质量高度依赖喂料配方,但粘结剂流变与粉末装载量不匹配常引发注射缺陷与尺寸超差。本文对比四大主流粘结剂体系,解析粉末体积分数与粘度的定量关系,阐明优化装载量对控制烧结收缩的核心作用。文章为工程师提供工艺匹配指南,为采购团队提供评估供应商数据、匹配脱脂产线及规避材料绑定的决策框架。掌握喂料与成型参数的协同规律,可提升生坯强度与烧结致密度,降低机加工成本。借助量化选型基准,企业可高效完成材料认证。
MIM与精密铸造、冲压相比有哪些优势?哪种场景更适合近净成形?
针对复杂小型金属零件的工艺选型难题,本文对比了金属注射成型、熔模铸造与精密冲压的技术边界。通过单件成本模型,量化分析了不同几何复杂度、公差与年产量下的经济性拐点。研究表明,百克以内且具三维复杂特征的零件,在年产量超五千件时采用金属注射成型可实现高效近净成形,显著削减二次加工成本并提升材料利用率。设计与采购团队可借此建立科学选型框架,精准匹配零件规格与最优工艺,在保障性能的同时降低总体拥有成本并加速量产。
什么是金属注射成型(MIM)?工艺流程、适用零件与关键能力指标详解
针对小型复杂金属零件传统加工中材料浪费大、公差难控及成本高等痛点,本文系统解析金属注射成型工艺链。文章梳理喂料至烧结的核心环节,对比该工艺与机加工及铸造的适用边界,提供成本交叉模型与收缩补偿准则。结论表明,该技术在零件低于一百克、年产量超五千件且具三维特征时最具经济性,可实现百分之九十六以上相对密度。工程师与采购团队可据此优化几何设计,规避尺寸超差,减少二次加工,在量产中显著提升材料利用率并降低单件成本。
MIM与CNC机加工如何选择?复杂小零件的成本临界点怎么算?
针对重量低于五十克且结构复杂的微型金属零件,本文基于第一性原理构建成本模型,通过拆解固定模具投入与单件可变成本,精准推导金属注射成型替代传统机加工的盈亏平衡批量。结合工艺对比参数与可制造性设计准则,明确该近净成形技术在大批量生产中的成本与材料利用率优势。内容旨在帮助研发与采购团队摆脱经验决策,掌握量化评估方法,合理采用混合加工策略优化总拥有成本,最终实现复杂小型零件的高效量产与供应链降本。
为什么 MIM 适合小型、复杂、大批量金属零件
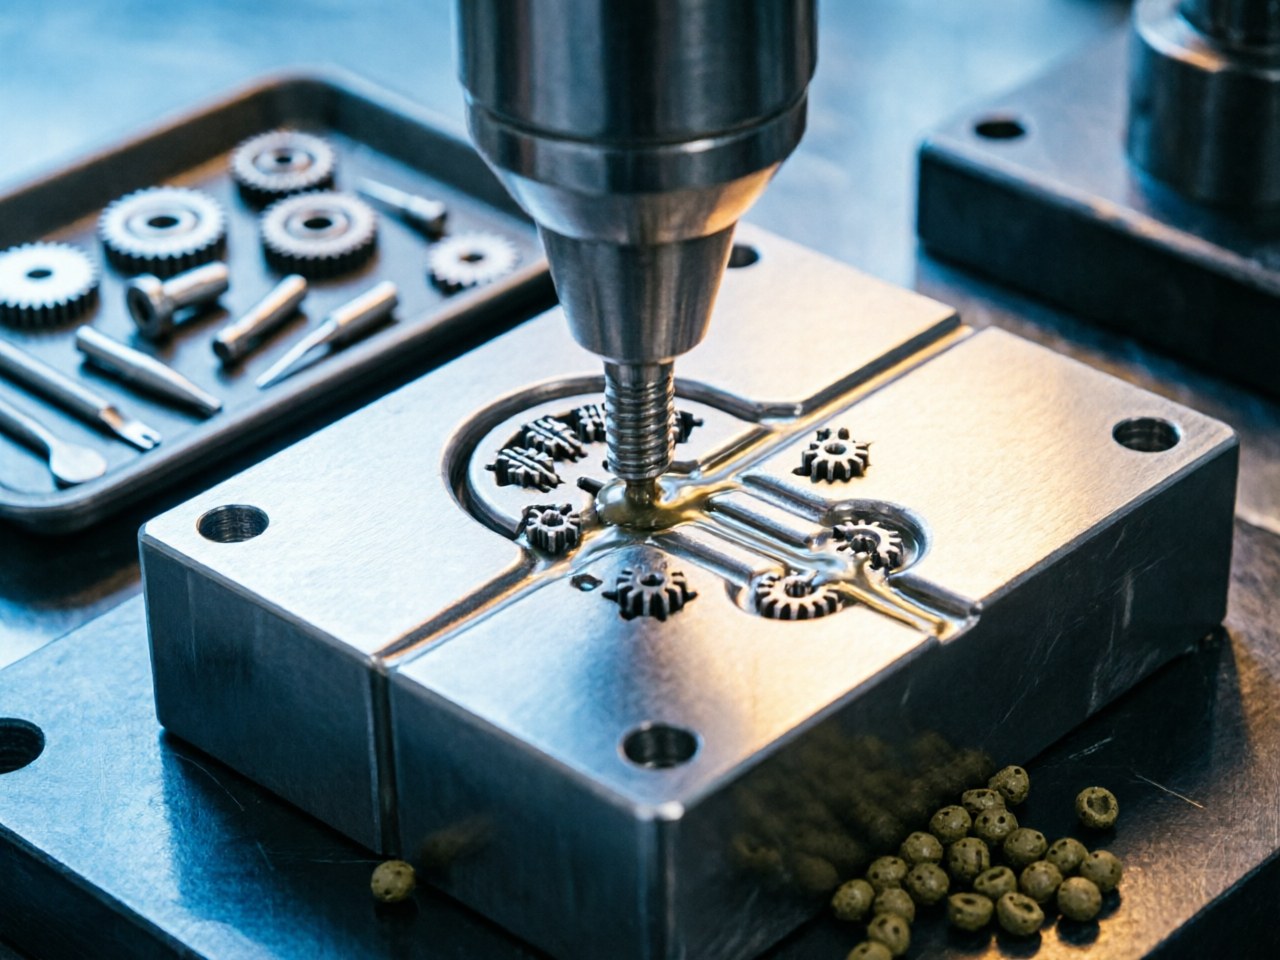
针对五十克以下、结构复杂且需大批量生产的微型金属件,传统工艺常面临成本与精度瓶颈。本文对比MIM与主流工艺,结合成本模型与DFM准则,解析其在壁厚控制、收缩管理及零件整合方面的优势。结论表明,年产量突破五千至两万件时,MIM单件成本较机加工降低百分之三十至六十,且具备近锻轧态力学性能。工程师与采购人员可借此掌握早期设计优化策略,精准筛选适用场景,将多组件装配转化为单一近净成形件,从而有效降低制造成本、提升尺寸一致性并缩短开发周期。
金属注射成型(MIM):工艺链路、能力边界与典型应用
金属注射成型广泛用于汽车与医疗精密件量产,但设计端常因忽视多工序工艺链的合规边界,导致追溯断点与公差超标。本文系统梳理从喂料制备到烧结检验的全流程能力窗口,结合收缩补偿模型阐明烧结态尺寸应采用百分比标注。核心结论表明,将合规要求前置映射至各工艺节点,并验证供应商完整控制计划与多体系认证,可显著降低二次加工成本与审核风险。工程师与采购人员可据此优化设计规范,加速PPAP审批,确保高复杂度零件实现稳定量产与全程质量追溯。
MIM与粉末冶金(PM)有何区别?工艺路线、密度与成本如何选型?
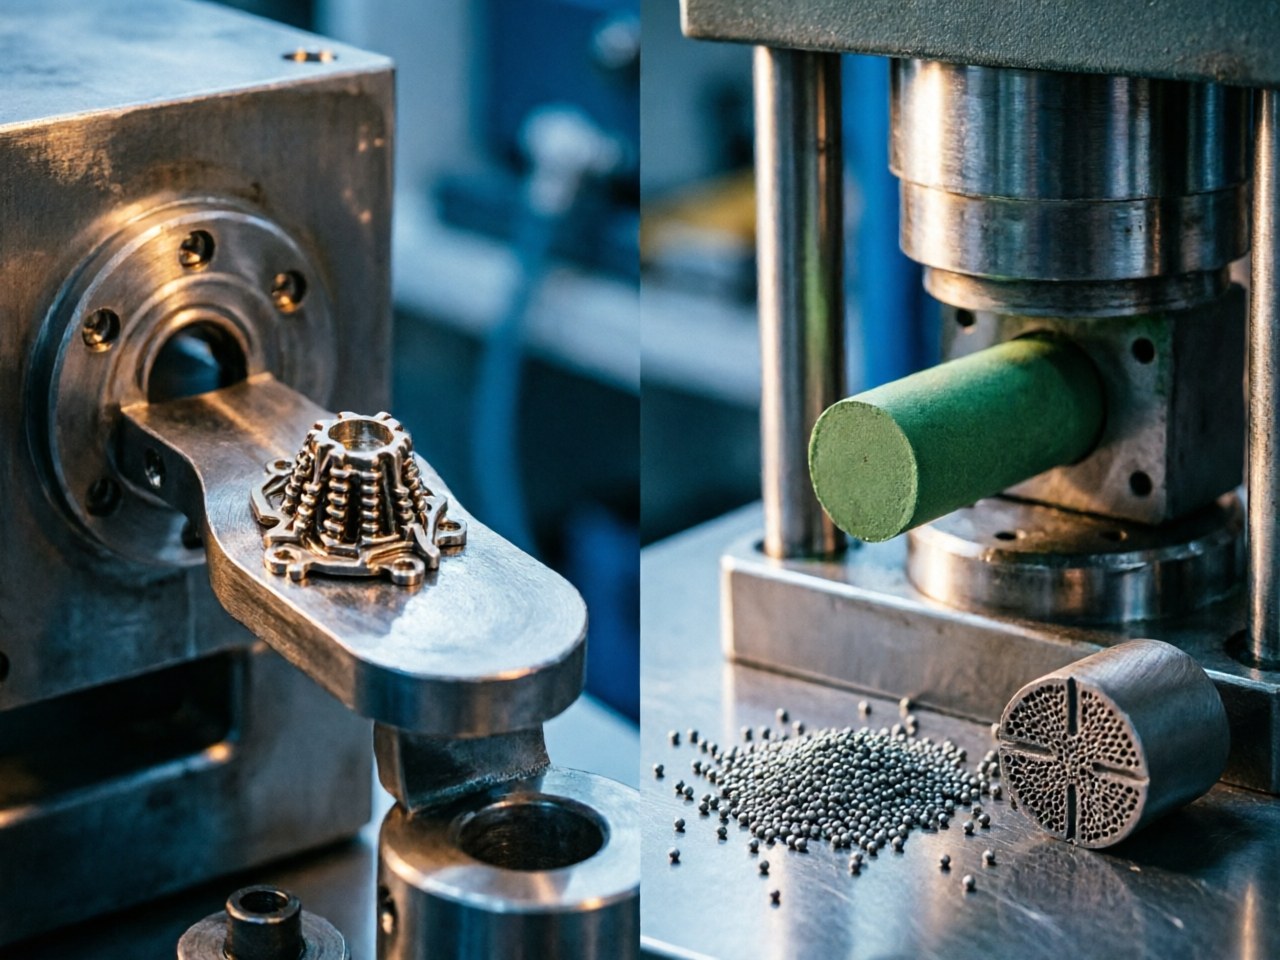
小型金属零部件的工艺选型直接决定性能与制造成本。本文对比金属注射成型与传统粉末冶金在烧结密度、几何适配性及二次加工需求上的差异,构建成本评估模型。针对软磁元件与精密结构件,明确金属注射成型在二十克以下、多轴特征且密度要求超百分之九十五场景中的核心优势。通过聚焦全生命周期总成本,工程与采购团队可有效规避密度过剩或强行压制引发的机加工支出。本文提供清晰的工艺边界与材料建议,助力决策者在磁性零件开发中实现性能与成本的最优平衡。