技术论坛
工程深度文章:MIM 零件的公差、脱脂、烧结与工艺知识。
激光粉末床熔融成形W-Cu微通道的成形精度提升
本文研究亮点:W-Cu微通道表现出比316L不锈钢更大的圆度误差,且在较小半径处相对偏差更为显著。轮廓后扫描策略能显著提高316L的成形精度,而分区环形扫描对W-Cu材料更为有利。较差的成形精度主要源于……
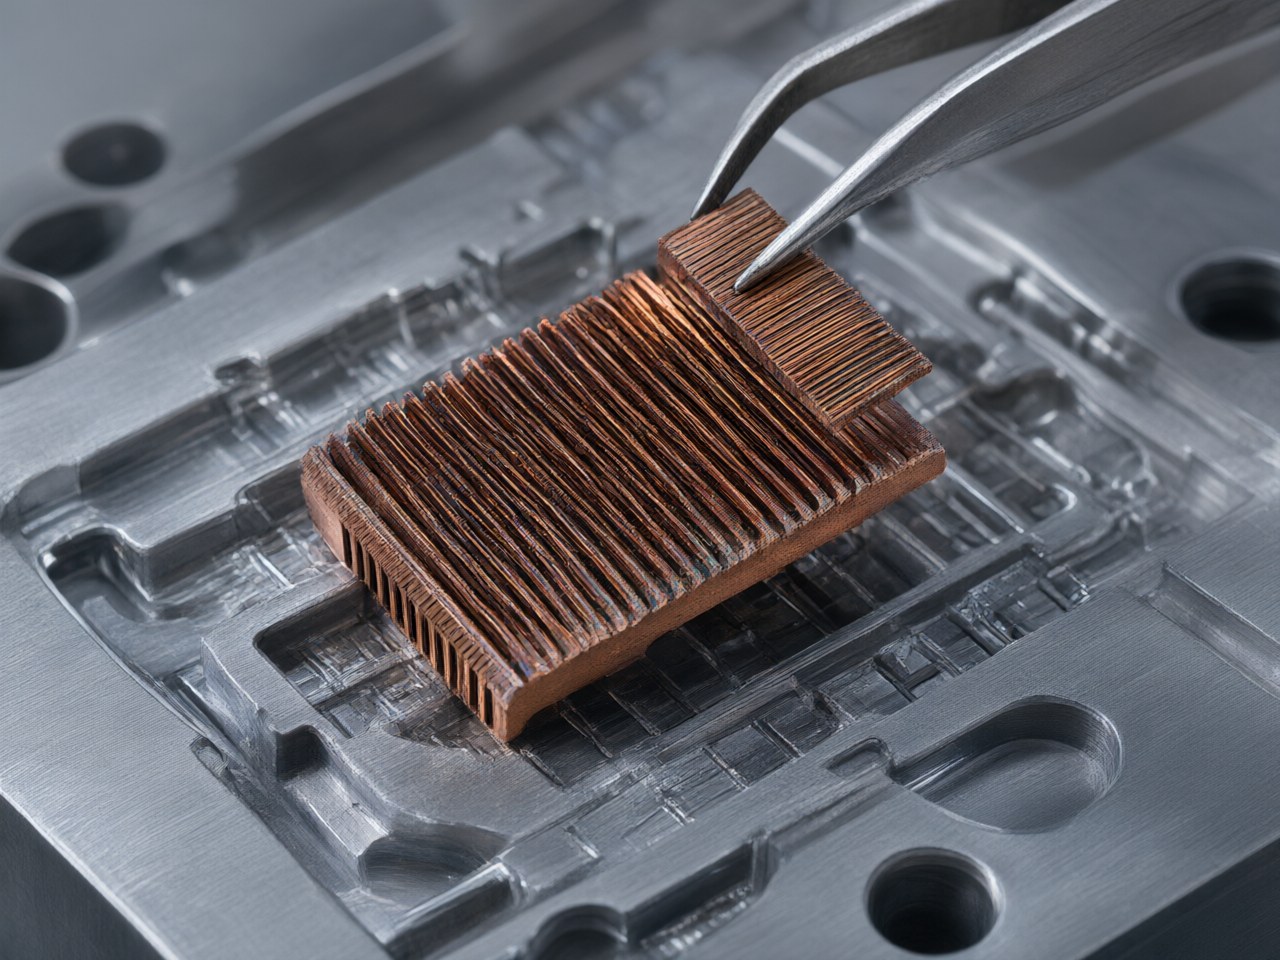
铜 MIM 能做多细的微翅片与微通道?特征尺寸、脱模与烧结变形的边界
针对5G与高密度计算中铜微翅片及微通道的量产需求,本文剖析了铜金属注射成型的工艺边界。核心结论指出,微细特征的成形取决于注射、脱模与烧结三大关卡,粘结剂选择与收缩补偿是控制变形的关键。本文明确了翅片厚度、高厚比等实用设计窗口,帮助工程师与采购人员在开模前准确评估可行性,规避薄壁开裂与尺寸失控风险,在保障导热性能的同时实现复杂散热件的低成本量产。
别再为薄壁CNC零件浪费38%的成本:无需返工即可实现±0.01 mm公差
薄壁CNC零件变形问题频发?了解我们如何通过1200多个项目的应用经验帮您解决难题。掌握最小壁厚标准、自适应装夹技术和AI DFM分析,轻松实现±0.01 mm高精度和零废品率,大幅降低生产成本。
医疗器械注塑成型中的可制造性设计
在生产中引发最多麻烦的零件在屏幕上往往看不出问题。壁厚可能略微过厚,卡扣可能忽略材料收缩率,表面光洁度可能仅为了外观而非功能而设定。这些细节在CAD软件中未必会被标记为错误,却会在实际注塑和验证阶段引发严重问题,最终导致模具修改成本增加与项目延期。
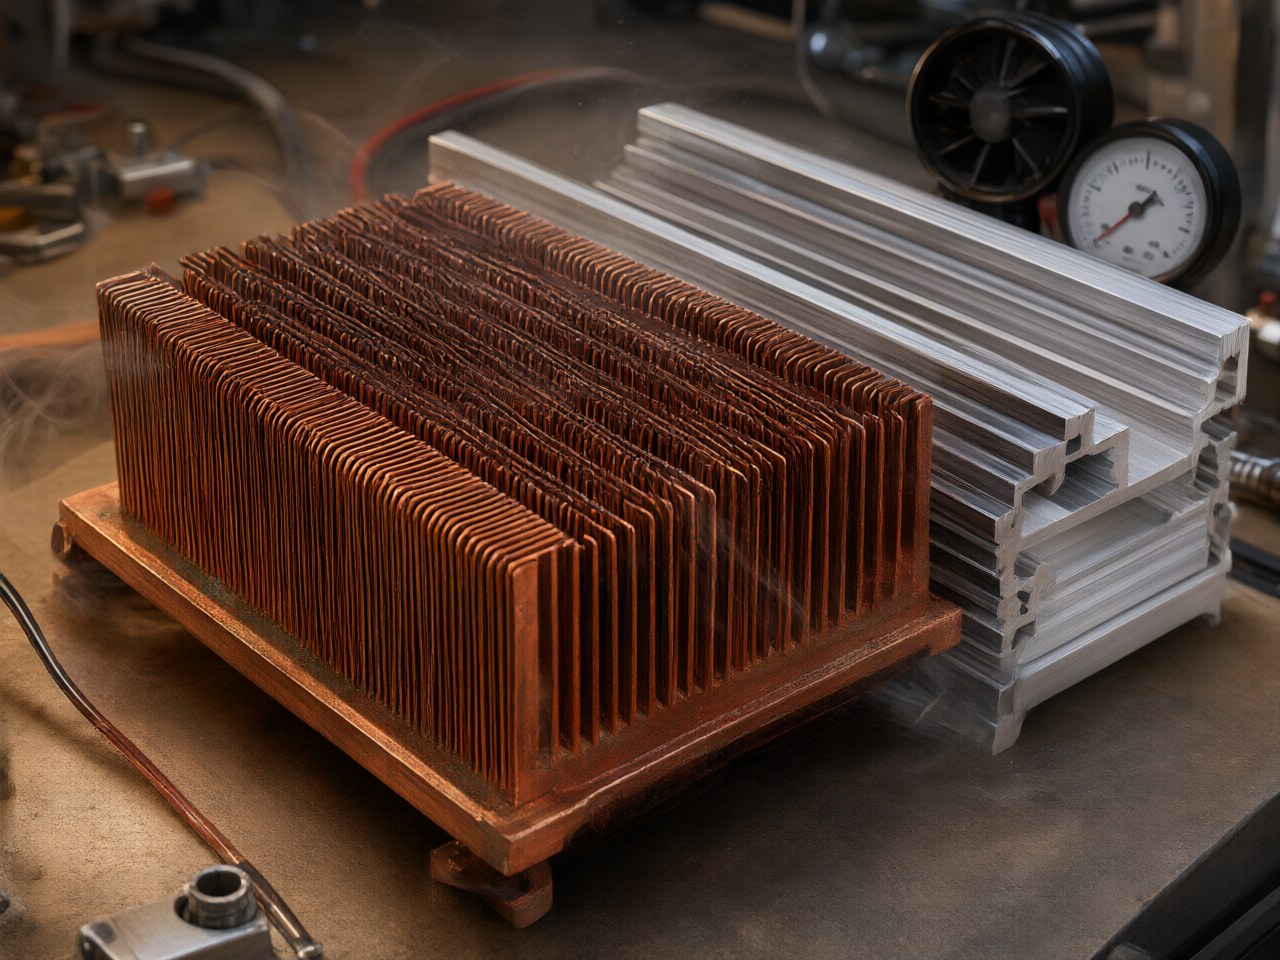
近净成形铜热沉与挤压散热片如何选型?微翅片密度与压降的权衡
热设计常面临关键权衡:增加散热器翅片密度可改善散热,但会导致压降剧增,可能超出系统风扇负荷。本文对比传统铝挤压、CNC加工铜与粉末冶金/金属注射成型近净成形铜散热器,解析各工艺在微翅片节距、导热率及量产成本间的平衡。核心结论是,近净成形微翅片必须在设计早期与实际风机曲线进行系统级校验,以防气流崩溃。工程师与采购决策者将掌握如何在开模前选择最优工艺,在满足高功率密度电子器件热限值的同时优化量产成本。
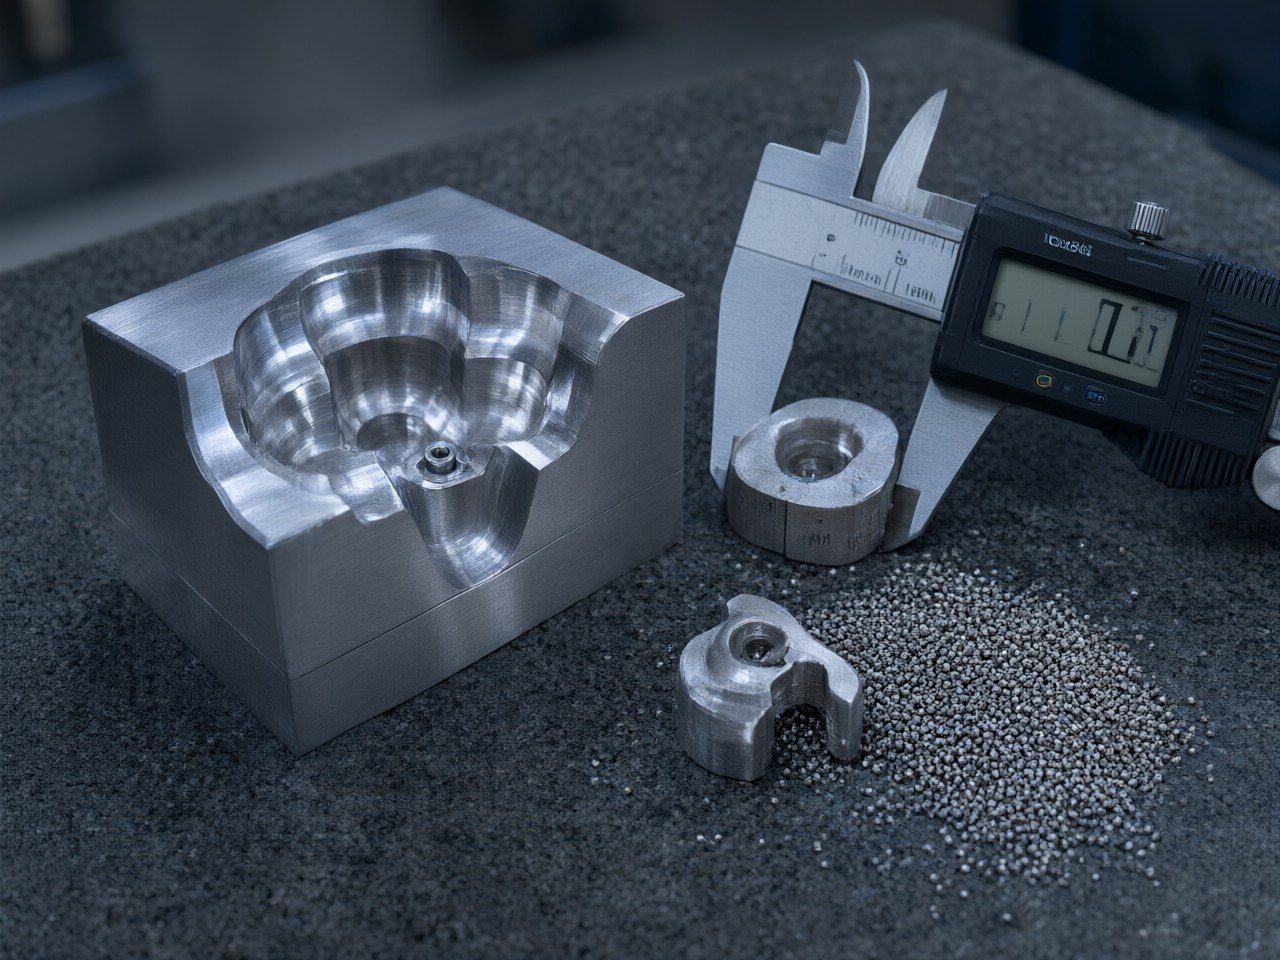
MIM模具设计有哪些要点?分型、浇口与收缩补偿怎么做?
金属注射成型模具设计面临高烧结收缩、喂料磨蚀及生坯易变形等挑战。本文针对3C电子与汽车传感器等复杂零件场景,解析分型线选择、浇口优化及型腔收缩补偿三大原则。核心结论表明,试模成功率取决于遵循MIM壁厚与公差设计窗口,且收缩补偿精度高度依赖喂料一致性。掌握这些准则,设计与采购决策者能有效避免飞边与熔接痕缺陷,降低二次加工成本与返工风险,实现复杂金属组件的稳定量产。
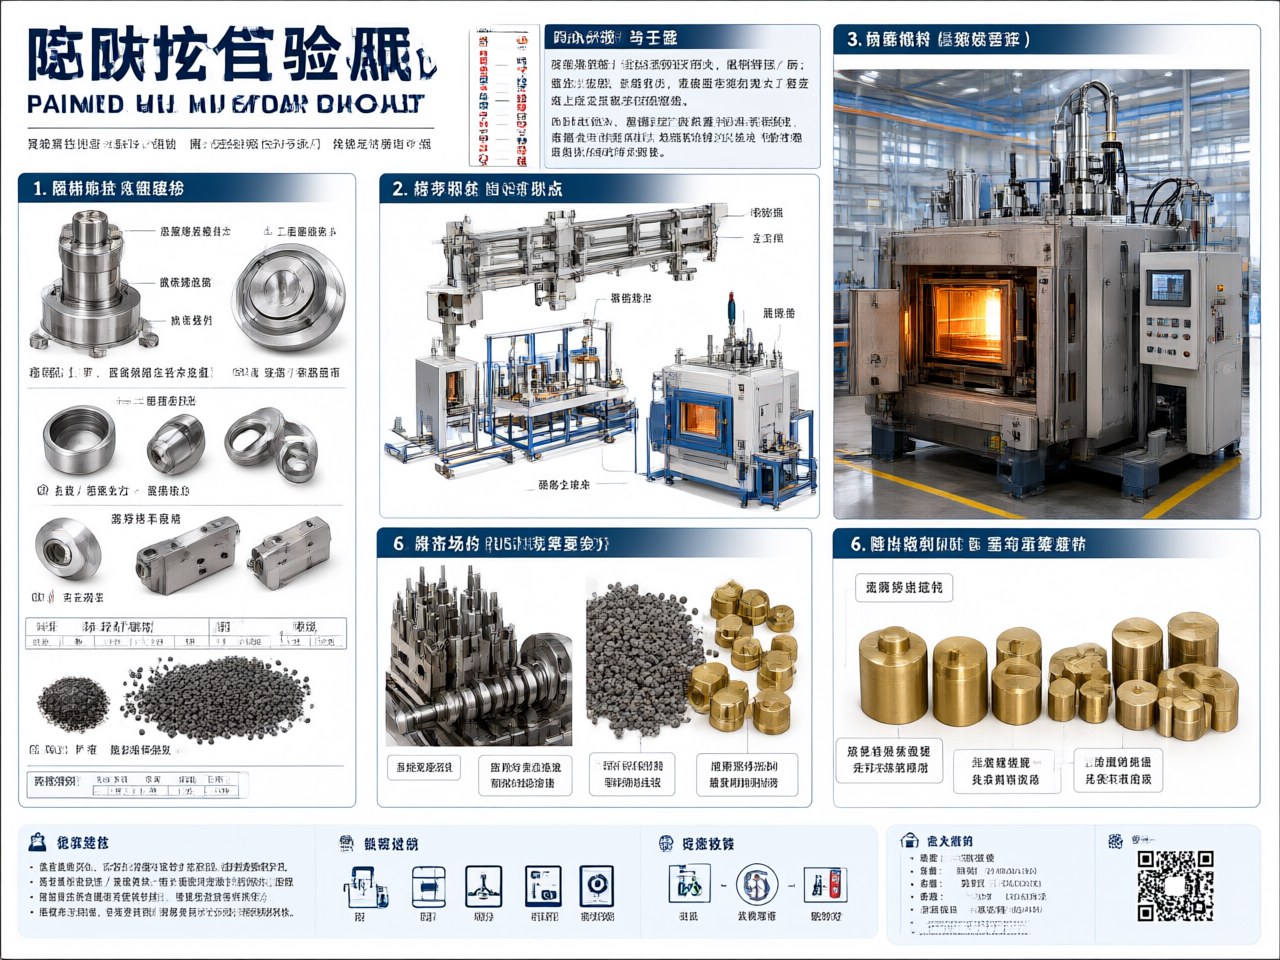
MIM真空烧结如何影响相对密度?如何稳定做到98%以上?
在金属注射成型中,稳定实现98%以上相对密度直接决定炉型与后处理成本。本文针对不锈钢等结构件,提出从机械功能出发的逆向设计法。核心结论表明,催化脱脂粘结剂更利于控制残余碳与孔隙连通性;同时需协同阶梯加热、高真空与氩气回填,防止元素挥发并确保气体在孔隙闭合前逸出。此外,壁厚与质量设定了密度物理上限。设计与采购决策者将掌握如何根据几何特征优化烧结路径,在保障致密性与耐腐蚀性的同时,有效规避不必要的设备与周期成本。
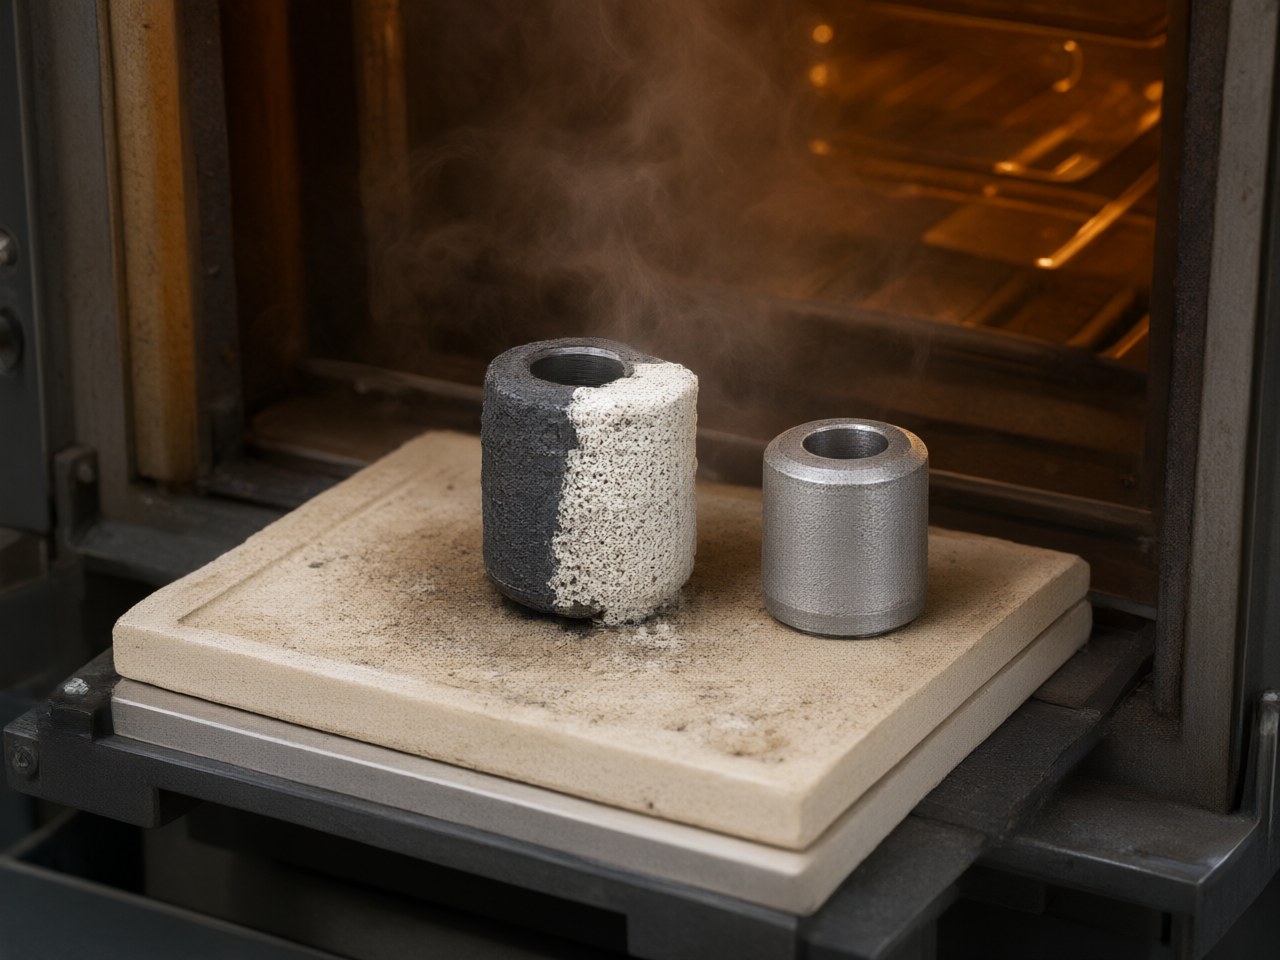
催化脱脂与溶剂/热脱脂有何差异?17-4PH与316L分别适合哪种?
脱脂是金属注射成型中风险最高的环节,直接影响周期、尺寸和残碳量。本文对比了催化、溶剂和热脱脂三种工艺的机理,并针对两种常用不锈钢给出选型建议。核心结论是:对碳敏感的高强度结构件首选催化脱脂,以确保低残碳和高尺寸精度;而耐腐蚀件工艺窗口更宽,可根据批量灵活选择溶剂或热脱脂。读者收益在于,设计与采购人员能在早期将粘结剂与合金特性相匹配,避免开裂和碳污染等缺陷,优化生产成本并保障产品性能。
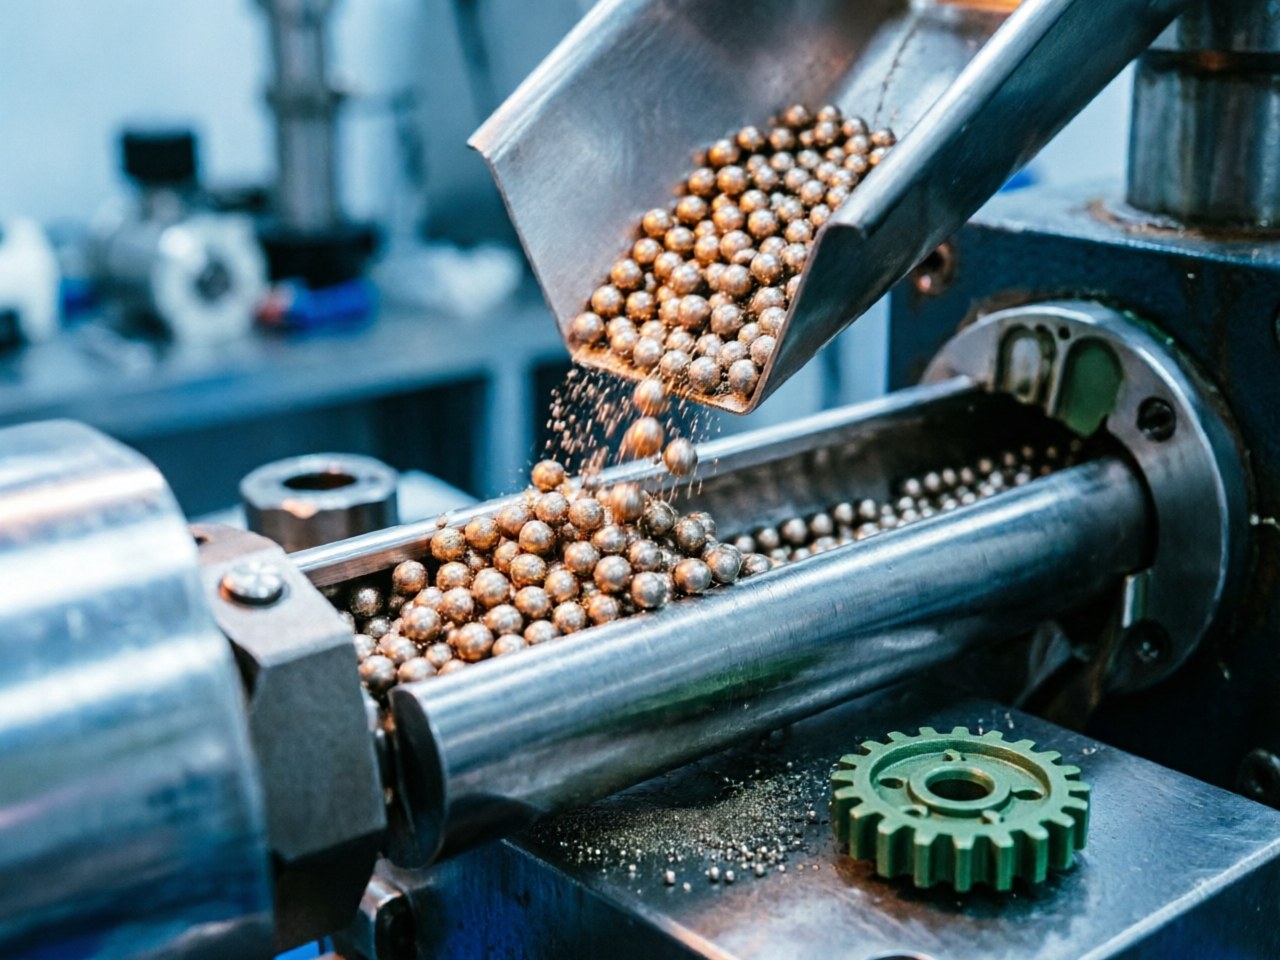
MIM喂料是什么?粘结剂体系、粉末装载量与注射工艺如何匹配?
金属注射成型质量高度依赖喂料配方,但粘结剂流变与粉末装载量不匹配常引发注射缺陷与尺寸超差。本文对比四大主流粘结剂体系,解析粉末体积分数与粘度的定量关系,阐明优化装载量对控制烧结收缩的核心作用。文章为工程师提供工艺匹配指南,为采购团队提供评估供应商数据、匹配脱脂产线及规避材料绑定的决策框架。掌握喂料与成型参数的协同规律,可提升生坯强度与烧结致密度,降低机加工成本。借助量化选型基准,企业可高效完成材料认证。
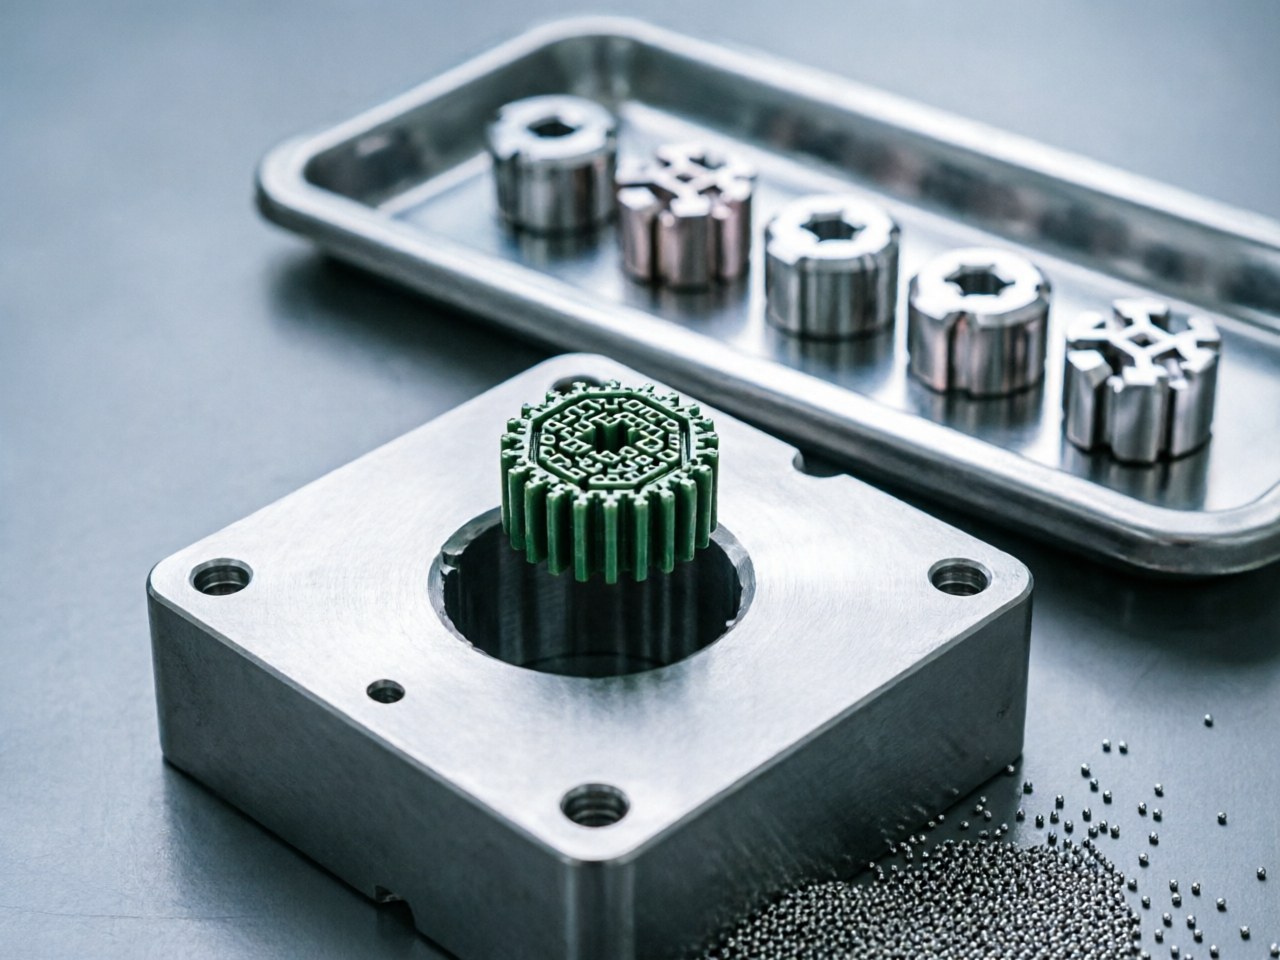
MIM与精密铸造、冲压相比有哪些优势?哪种场景更适合近净成形?
针对复杂小型金属零件的工艺选型难题,本文对比了金属注射成型、熔模铸造与精密冲压的技术边界。通过单件成本模型,量化分析了不同几何复杂度、公差与年产量下的经济性拐点。研究表明,百克以内且具三维复杂特征的零件,在年产量超五千件时采用金属注射成型可实现高效近净成形,显著削减二次加工成本并提升材料利用率。设计与采购团队可借此建立科学选型框架,精准匹配零件规格与最优工艺,在保障性能的同时降低总体拥有成本并加速量产。
什么是金属注射成型(MIM)?工艺流程、适用零件与关键能力指标详解
针对小型复杂金属零件传统加工中材料浪费大、公差难控及成本高等痛点,本文系统解析金属注射成型工艺链。文章梳理喂料至烧结的核心环节,对比该工艺与机加工及铸造的适用边界,提供成本交叉模型与收缩补偿准则。结论表明,该技术在零件低于一百克、年产量超五千件且具三维特征时最具经济性,可实现百分之九十六以上相对密度。工程师与采购团队可据此优化几何设计,规避尺寸超差,减少二次加工,在量产中显著提升材料利用率并降低单件成本。
MIM与CNC机加工如何选择?复杂小零件的成本临界点怎么算?
针对重量低于五十克且结构复杂的微型金属零件,本文基于第一性原理构建成本模型,通过拆解固定模具投入与单件可变成本,精准推导金属注射成型替代传统机加工的盈亏平衡批量。结合工艺对比参数与可制造性设计准则,明确该近净成形技术在大批量生产中的成本与材料利用率优势。内容旨在帮助研发与采购团队摆脱经验决策,掌握量化评估方法,合理采用混合加工策略优化总拥有成本,最终实现复杂小型零件的高效量产与供应链降本。
为什么 MIM 适合小型、复杂、大批量金属零件
针对五十克以下、结构复杂且需大批量生产的微型金属件,传统工艺常面临成本与精度瓶颈。本文对比MIM与主流工艺,结合成本模型与DFM准则,解析其在壁厚控制、收缩管理及零件整合方面的优势。结论表明,年产量突破五千至两万件时,MIM单件成本较机加工降低百分之三十至六十,且具备近锻轧态力学性能。工程师与采购人员可借此掌握早期设计优化策略,精准筛选适用场景,将多组件装配转化为单一近净成形件,从而有效降低制造成本、提升尺寸一致性并缩短开发周期。