脱脂与烧结:决定 MIM 零件致密度的关键工序
发布于:
脱脂与烧结:决定 MIM 零件致密度的关键工序
作者:新莱福MIM应用工程团队(Newlife - MIM) | 材料: | 行业:
脱脂与烧结:决定 MIM 零件致密度的关键工序
应用痛点:为何密度控制仍是金属注射成型工程的首要挑战
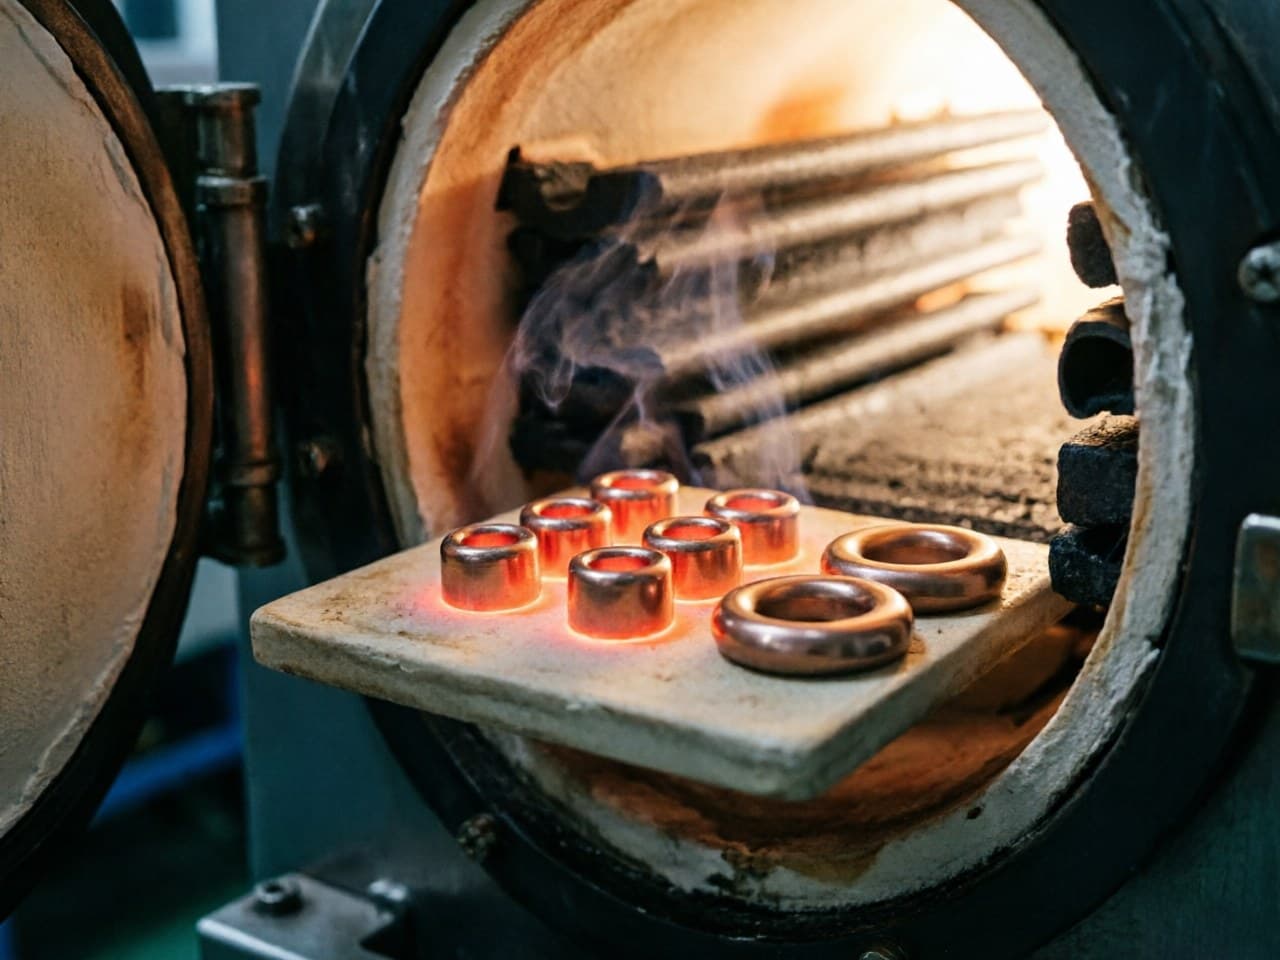
金属注射成型(MIM)能够以规模化生产复杂几何形状——但这一承诺的成败取决于后端的两道关键工艺:脱脂与烧结。这两道工序将脆弱的“生坯”(通常为含60–65 vol.%金属粉末与聚合物粘结剂的混合物)转化为完全致密、具备力学性能的零件。若工艺控制不当,后果将十分严重:
- 残余孔隙率会降低拉伸强度、疲劳寿命和耐腐蚀性——这种缺陷往往难以察觉,通常只在现场失效时才会暴露。 - 烧结过程中的尺寸变形(零件线性收缩率达15–22%)可能导致公差超出规范,产生废品。 - 粘结剂去除不彻底导致的碳污染会改变合金化学成分,引发不锈钢和软磁合金的相不稳定。 - 法规不合规:汽车(IATF 16949)、医疗(ISO 13485)及枪械标准对烧结密度设定了最低门槛——通常要求≥96%理论密度(TD),安全关键件通常要求≥98% TD。若无法证明工艺能力达到这些门槛,将直接导致认证失败。
设计工程师与采购团队常常低估脱脂与烧结参数之间紧密的相互作用。粘结剂体系的变更必然要求调整热工曲线;新批次的粉末会使最佳烧结温度偏移20–40 °C。若缺乏严格的工艺控制,批次间的密度波动可能超过2% TD——这足以导致无法通过ASTM B883(《金属注射成型零件标准规范》)或MPIF Standard 35的来料检验。
---
脱脂与烧结工艺:选型对比
下表总结了主流的脱脂与烧结工艺路线、其密度表现及法规适用性。
参数 | 溶剂+脱脂 → 烧结 | 脱脂(如HNO₃) → H₂烧结 | 纯脱脂 → 连续网带烧结 |
典型粘结剂体系 | 蜡/聚烯烃 + 骨架聚合物 | 聚甲醛(POM)基 | 蜡/聚合物共混物 |
脱脂温度范围 | 溶剂:40–70 °C;脱脂:200–600 °C | 脱脂:110–140 °C(HNO₃蒸气) | 200–650 °C(单段升温) |
脱脂时间(示例) | 6–12 h 溶剂 + 4–8 h 脱脂 | 4–8 h 催化 + 1–2 h 脱脂 | 10–20 h 连续 |
烧结气氛 | 真空(10⁻²–10⁻⁴ mbar)或分压Ar/H₂ | H₂或H₂/N₂混合气 | H₂/N₂(90/10或75/25) |
烧结峰值温度 | 1 250–1 380 °C(依合金而定) | 1 250–1 380 °C | 1 200–1 350 °C |
可达相对密度 | ≥ 97–99% TD | ≥ 96–98.5% TD | 93–96% TD |
碳控制能力 | 优异(真空吸气) | 良好(气氛控制) | 中等 |
尺寸公差(±) | 0.3–0.5% | 0.3–0.5% | 0.5–1.0% |
法规适用性 | IATF 16949, ASTM B883 Class 1 | ASTM B883 Class 1–2, 可满足 ISO 13485 | ASTM B883 Class 2–3(非关键件) |
资本与运营成本 | 高(真空炉) | 中高(酸处理、安全防护) | 较低(网带炉) |
最佳适用场景 | 高密度、严公差、安全关键件 | 大批量汽车、消费电子 | 成本敏感、可接受较低密度的零件 |
采购核心建议:若您的技术规范要求≥98% TD,且需符合IATF 16949或ASTM B883 Class 1标准,则“溶剂+脱脂”路线配合间歇式真空炉或可控气氛烧结是首选工艺。连续网带烧结极少能达到汽车或医疗标准所要求的密度上限。
---
第一性原理推导:决定密度的物理机制
原理一:扩散驱动的致密化(烧结动力学)
烧结致密化本质上是一个固态扩散过程。经典的Herring标度律将达到特定密度所需的时间 *t* 与粉末粒径 *D* 关联如下:
其中,体积(晶格)扩散时 *n* = 3,晶界扩散时 *n* = 4。
对设计的指导意义:将粉末粒径减半(例如从D50 = 10 µm降至D50 = 5 µm),可将达到98% TD所需的烧结时间缩短至约1/8(体积扩散)或1/16(晶界扩散)。换言之,在相同的温度与时间下,更细的粉末能达到*更高*的最终密度。这正是超细粉末(D50 ≤ 3 µm)成为满足严苛密度规格直接手段的原因——尽管它们对脱脂控制提出了更严格的要求,以避免因生坯堆积应力增大而开裂。
原理二:粘结剂去除速率与缺陷形成
在热脱脂过程中,粘结剂分解为气态物质,必须通过多孔的粉末骨架扩散排出。最大安全升温速率 *β_max* 受部分脱脂坯的渗透率与内部蒸气压控制。简化关系式如下:
其中,*k* 为骨架渗透率,*P_ext* 为外部(炉内)压力,*η* 为气体粘度,*L* 为零件最大壁厚。
对设计的指导意义:截面较厚的零件在脱脂时需要更慢的升温速率——或需先进行溶剂/催化脱脂步骤以预先打通孔隙通道。忽视该关系会导致内部压力积聚,引发起泡、鼓胀或微裂纹,这些缺陷会贯穿至烧结阶段,并使最终密度降低1–4% TD。对于壁厚超过6–8 mm的零件,为满足≥97% TD的要求,两阶段脱脂工艺几乎是强制性的。
---
设计参数建议
基于上述原理及现行行业标准(ASTM B883、MPIF 35、IATF 16949工艺审核要求),推荐以下参数窗口:
设计/工艺参数 | 推荐范围 | 法规依据 |
粉末D50 | 3–12 µm(≥98% TD建议≤5 µm) | 更细的粉末直接助力达到ASTM B883 Class 1密度等级 |
溶剂脱脂时长 | 直至确认≥50–70%粘结剂已去除(质量损失法) | 确保形成开放孔隙以安全进行脱脂;防止IATF 16949 PFMEA中警示的缺陷 |
脱脂升温速率 | 0.5–3 °C/min(壁厚越大→速率越慢) | 防止内部开裂;符合ASTM E3166(热分析)验证要求 |
烧结峰值温度 | 依合金而定;例如316L不锈钢:1 340–1 380 °C;Fe-2Ni:1 280–1 320 °C | 必须按IATF 16949 §8.5.1要求记录于控制计划中 |
烧结保温时间 | 峰值温度下1–4 h | 延长保温可闭合残余孔隙;超过4 h后收益递减 |
烧结气氛露点 | ≤ −40 °C(H₂或真空≤10⁻³ mbar) | 控制氧化物/碳含量;满足ASTM A276等效的耐腐蚀要求 |
目标相对密度 | 结构/安全关键件≥98% TD;通用件≥96% | 依据ASTM B883分级及OEM特定SOR要求 |
烧结后尺寸公差 | 标称尺寸的±0.3–0.5% | IATF 16949对关键尺寸Cpk≥1.67的预期 |
---
新莱福MIM解决方案:规模化量产的密度保障
在规模化量产中持续实现≥98%的相对密度,需要从粉末到成品的全流程集成工艺控制。新莱福MIM应用工程团队通过以下直接相关的核心能力,应对脱脂与烧结挑战:
1. 自主金属粉末与MIM喂料研发 通过对粒度分布与MIM喂料配方的精准控制,可针对每种合金与几何形状的组合优化脱脂动力学与烧结收缩率。更窄的粒度分布有助于提升烧结密度并降低尺寸波动,完全符合ASTM B883 Class 1标准及典型OEM的Cpk目标。
2. 端到端金属注射成型工艺自主管控 自主掌控从混料、脱脂到烧结的全工艺链,彻底消除了外协热处理带来的接口风险。热工曲线会针对每批次MIM喂料进行验证,确保粘结剂去除速率与气氛始终处于合格窗口内,有力支撑IATF 16949的工艺控制要求。
3. 近净成形工艺能力 量产批次具备完整的温度均匀性记录、气氛监控数据以及基于密度(按ASTM B962阿基米德法)的统计过程控制(SPC),充分满足汽车与医疗OEM对密度和尺寸性能的要求。
4. 质量体系认证 IATF 16949、ISO 9001与ISO 14001认证要求执行动态控制计划、针对脱脂与烧结失效模式的PFMEA、测量系统分析(MSA)及批次追溯——从而大幅降低采购团队的认证风险。
---
设计工程师与采购团队行动清单
1. 在零件规范中明确定义密度要求——注明最低相对密度(% TD)、测试方法(ASTM B962阿基米德法或ASTM E1019气体比重法)以及验收抽样计划。 2. 在工艺流程要求中指定脱脂方法,或允许供应商提案——但必须要求提供针对粘结剂去除失效模式(起泡、碳残留、开裂)的完整PFMEA文件。 3. 将烧结炉温度均匀性数据与气氛露点记录作为供应商资质审核的一部分;这些是评估密度能力的前置指标。 4. 核实供应商的粉末与喂料控制能力——具备受控粒度分布的自主粉末生产能力,是持续实现高密度的强预测指标。 5. 依据IATF 16949或同等标准进行审核——确保供应商对烧结密度实施统计过程控制,安全关键应用的Cpk≥1.33(优选≥1.67)。 6. 联系新莱福MIM获取工程咨询。 提交零件图纸、密度规格及法规要求,以获取工艺可行性评估与材料推荐。
---
参考文献
1. ASTM B883 – 《金属注射成型(MIM)零件标准规范》。ASTM International。 2. MPIF Standard 35 – 《金属注射成型零件材料标准》。金属粉末工业联合会。 3. ASTM B962 – 《采用阿基米德原理测定压制或烧结粉末冶金产品密度的标准试验方法》。ASTM International。 4. IATF 16949:2016 – 《汽车生产及相关服务零件组织质量管理体系要求》。 5. German, R. M. 《烧结:从经验观察到科学原理》。Butterworth-Heinemann,2014。 6. Heaney, D. F.(主编). 《金属注射成型手册》(第2版)。Woodhead Publishing,2019。 7. Herring, C. “尺度变化对烧结现象的影响。”《应用物理学杂志》,21(4),301–303,1950。 8. AMS 2750 – 《高温测量》。SAE International。