金属注射成型(MIM):工艺链路、能力边界与典型应用
发布于:
金属注射成型(MIM):工艺链路、能力边界与典型应用
应用痛点:为何完整的金属注射成型工艺链需要明确的合规要求
评估金属注射成型的设计工程师与采购经理通常会将重点放在几何形状与单件成本上——这无可厚非。然而,在引入金属注射成型技术时,最持久的痛点之一在于贯穿整个工艺链的合规与质量体系不确定性。与单步机加工不同,金属注射成型涉及MIM喂料混炼、注射成型、脱脂、烧结以及可选的二次加工,每个环节都会引入各自的材料追溯、尺寸控制与合规要求。当零部件用于汽车安全系统、手术器械或枪械机构时,该链条中的每一环都必须满足可审计的标准。
从合规与标准角度来看,常见痛点包括:
- 追溯断点:存在于粉末批次、MIM喂料批次与成品件之间——这对汽车行业的生产件批准程序(PPAP)和医疗器械的设计历史文件(DHF)至关重要。 - 密度与力学性能波动:必须确保每年数千万件量产件的性能保持在规格范围内,而不仅仅是原型件。 - 适用国际标准不明确:针对金属注射成型特定工艺应遵循哪些标准存在模糊地带(例如 MPIF 标准 35 与 ASTM B883 的对比,或客户特定的 CPK 要求)。 - 认证负担:原始设备制造商(OEM)日益要求供应商同时具备 IATF 16949、ISO 9001 和 ISO 14001 认证,但许多金属注射成型厂商仅持有一两项。 - 对能力边界的误解:设计人员有时会指定超出可靠金属注射成型工艺窗口的特征(如壁厚 < 0.3 mm,烧结态公差 < ±0.05 mm),从而引发昂贵的二次加工与重新认证周期。
全面理解整个工艺链——并清楚每个步骤的能力边界所在——是编写既具备可制造性又满足审计要求的技术规范的基础。
金属注射成型工艺链:分步能力与合规关键节点
| 工艺步骤 | 核心操作 | 典型能力窗口 | 主要标准/合规关键节点 |
|---|---|---|---|
| 1. 粉末与MIM喂料制备 | 金属粉末与粘结剂系统混炼;造粒 | 粉末 D50 范围 2–20 µm;定制MIM喂料可实现更精细特征 | 符合 ASTM B883 的粉末化学成分;符合 IATF 16949 §8.5.2 的批次追溯 |
| 2. 注射成型 | 在工具钢模具中成型生坯 | 壁厚 ≥ 0.3 mm;脱模斜度 ≥ 0.5°;零件质量通常为 0.1–250 g | 符合 IATF 16949 PPAP 3级要求的模具认证与型腔平衡;尺寸统计过程控制(SPC) |
| 3. 脱脂 | 去除粘结剂(催化、溶剂或脱脂) | 烧结前残留粘结剂 < 0.5 wt% | 按控制计划锁定工艺参数;符合 ISO 14001 的环境合规要求 |
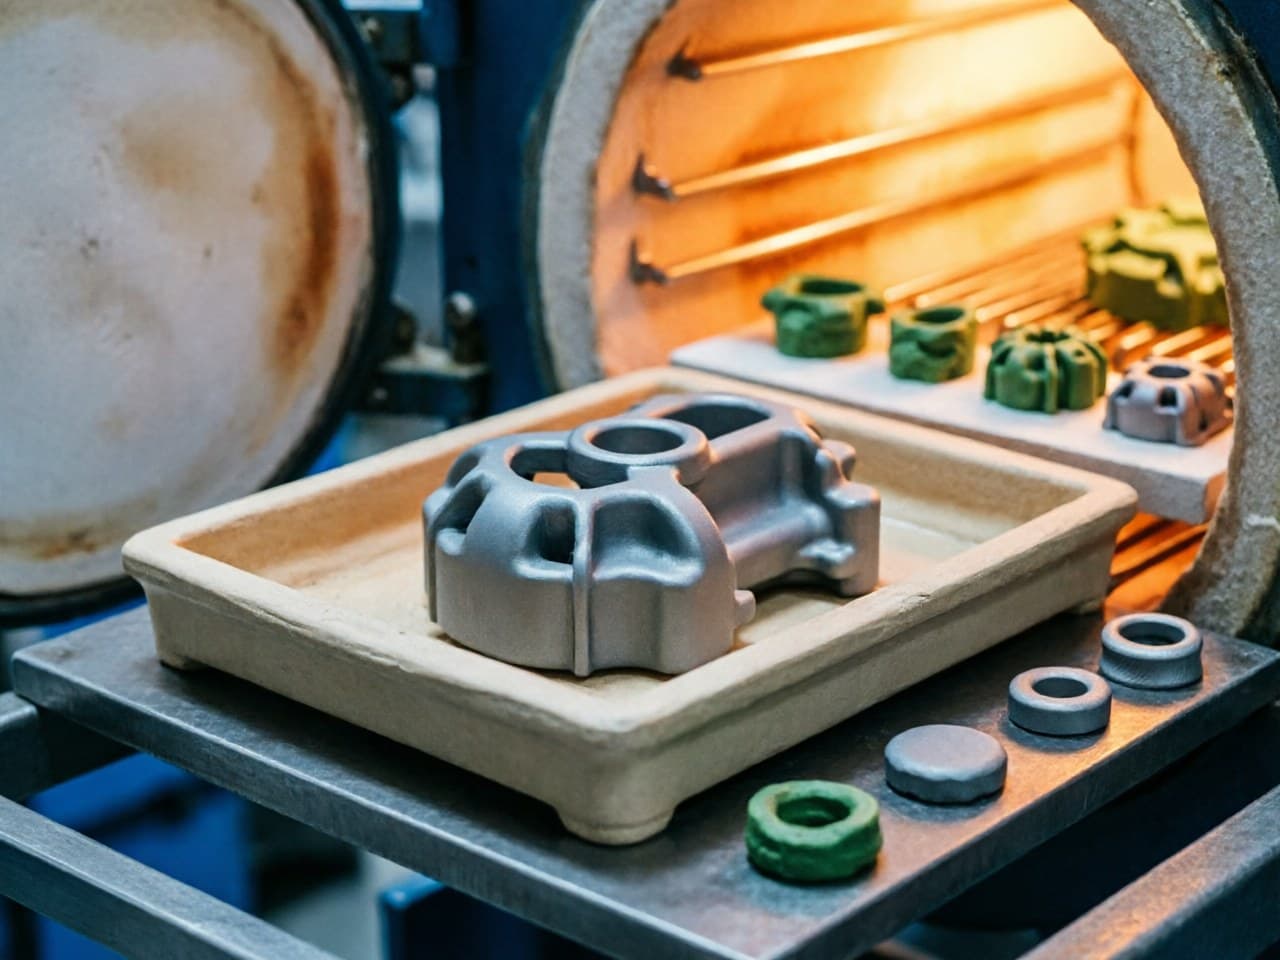
| 4. 烧结 | 在受控气氛中进行高温致密化 | 相对密度 ≥ 96–98 %;线性收缩率 ~15–22 %(取决于材料) | 炉膛气氛记录;ASTM E8 拉伸验证;MPIF 标准 35 性能目标 |
| 5. 二次加工 | CNC精加工、热处理、电镀、激光打标 | 机加工后可实现公差:关键特征 ±0.01 mm | 客户特定 CPK ≥ 1.67;航空航天热处理 Nadcap 认证(如适用) |
| 6. 检验与出货 | 三坐标测量机(CMM)、密度测量、金相取样 | 100 % 外观检验 + 按客户规范进行 AQL 抽样 | IATF 16949 §9.1.1;ISO 2859 抽样;IMDS / REACH / RoHS 材料声明 |
规范制定者的关键要点: 如果供应商无法证明已实施文件化控制,“标准”列中的每一项都可能成为审计发现项。在评估金属注射成型供应商时,请索取完整的控制计划——而不仅仅是能力宣传册。
定量模型:烧结收缩补偿与公差分配
由于金属注射成型零件在烧结过程中会发生显著收缩,设计人员必须理解烧结态尺寸与模具(生坯)尺寸之间的关系。这一关系对成本与合规均至关重要。
收缩系数
其中 S 为线性收缩率(通常介于 0.15–0.22 之间,具体取决于喂料固相含量与材料体系),D_sintered 为目标最终尺寸,D_green 为模具制造商必须加工的模腔尺寸。
对客户的实际意义: 若烧结件尺寸为 10.00 mm 且 S = 0.18,则生坯尺寸需约为 12.20 mm。烧结件的公差会按相同比例放大——因此,在 10 mm 特征上指定 ±0.02 mm 的公差,要求模具在生坯阶段保持 ±0.024 mm 的精度,此外炉膛均匀性必须确保整炉的 S 波动低于约 0.002。这就是为何烧结态金属注射成型公差通常标称为标称值的 ±0.3 %–0.5 %;更严苛的规格会将零件推向二次机加工,从而增加成本并引入额外的认证环节。
成本临界点
行业经验表明,对于具有中等几何复杂度的零件(≥ 3 个需要单独机加工装夹的特征),当年产量达到数千件时,金属注射成型相比 CNC 机加工开始具备成本竞争力。具体的交叉点取决于材料、零件质量与公差等级——请向您的金属注射成型供应商索取针对项目的成本模型。
基于合规就绪视角的设计参数建议
| 参数 | 推荐范围(烧结态) | 依据/标准参考 |
|---|---|---|
| 最小壁厚 | ≥ 0.3 mm(建议 ≥ 0.5 mm) | 壁厚过薄易导致充填不满与脱脂开裂;难以通过无损检测进行验证 |
| 一般公差 | 标称值的 ±0.3 %–0.5 % | 依据 MPIF 标准 35 与 ASTM B883;更严苛的公差需依赖二次机加工 |
| 相对烧结密度 | ≥ 96 %(结构件/安全件建议 ≥ 98 %) | 更高的密度与达到 MPIF 最低值的力学性能相关;对 PPAP 材料签核至关重要 |
| 表面粗糙度(Ra) | 烧结态 0.8–1.6 µm | 足以满足大多数密封与耐磨表面需求;低于 0.8 µm 需抛光或研磨 |
| 最大零件质量 | ≤ 250 g(实用上限);最佳区间 0.5–50 g | 零件越大,收缩波动与炉膛装载敏感度越显著 |
| 脱模斜度 | ≥ 0.5°(建议 1°–2°) | 便于顶出,降低生坯损伤,减少来料检验时的不良率 |
合规提示: 在提交汽车金属注射成型零件的 PPAP 文件包时,应包含烧结密度数据(按 MPIF 标准 42 的阿基米德法)、符合 ASTM E8 的拉伸测试结果,以及涵盖上表全部六个步骤的工艺流程图。许多 OEM 的拒收源于不完整的流程图,其中遗漏了脱脂或气氛控制文件。
新莱福 MIM 解决方案:同一屋檐下的完整工艺链与单一质量体系
当从粉末到包装成品的每一个工艺步骤都在单一、集成的质量管理体系下运行时,应对复杂的合规环境将变得更为简便。新莱福 MIM 团队提供这种集成化架构:
- 集成的粉末与MIM喂料制备工艺,支持精细特征成型,并实现从原材料到成品的完整批次追溯。 - 在统一控制计划与 FMEA 框架下,覆盖完整的金属注射成型/粉末冶金工艺链(从混炼到后处理),简化 PPAP 提交与认证周期。 - 符合 MPIF 标准 35 与 ASTM B883 性能目标的近净成形工艺控制,烧结性能在多炉台间实现规模化复制,确保在量产规模下维持 CPK 要求。 - 质量体系认证涵盖 IATF 16949、ISO 9001 与 ISO 14001,且单一厂区范围包含MIM喂料制备环节。
设计工程师与采购团队的行动清单
1. 将您的合规要求映射至金属注射成型的每个工艺步骤:利用上述六步表,明确各阶段适用的标准(ASTM B883、MPIF 35 或客户特定的 CPK)。 2. 以标称值的百分比形式指定公差(±0.3 %–0.5 %),而非直接照搬机加工图纸的绝对值;在设计初期即标记出关键质量(CTQ)尺寸,以便评估是否需进行二次机加工。 3. 索取供应商的完整控制计划与 PFMEA——而非仅提供检验报告——以验证脱脂气氛、烧结曲线与炉膛装载配置均已文件化并锁定。 4. 确认同步认证覆盖范围:确保您的金属注射成型供应商在包含粉末/MIM喂料制备的单一厂区范围内,同时持有 IATF 16949、ISO 9001 与 ISO 14001 认证。 5. 验证成本临界假设:索取针对项目的报价单,在您预期的年产量下,将模具摊销费用与单件价格明确拆分。 6. 联系新莱福 MIM 获取免费工程咨询与定制化金属注射成型解决方案。 访问 https://www.kingmimpm.com 提交您的零件图纸或 3D 模型。新莱福MIM应用工程团队将提供可制造性评估、材料推荐、公差分析与预算报价——助您以充分的合规信心,从概念顺利迈向合格量产。
参考文献
1. ASTM B883 – 金属注射成型(MIM)材料标准规范。ASTM International。 2. MPIF 标准 35 – 金属注射成型零件材料标准。金属粉末工业联合会。 3. IATF 16949:2016 – 汽车生产及相关服务零件组织质量管理体系要求。 4. ISO 9001:2015 – 质量管理体系 要求。国际标准化组织。 5. ISO 14001:2015 – 环境管理体系 要求及使用指南。 6. ASTM E8/E8M – 金属材料拉伸试验标准试验方法。ASTM International。 7. German, R.M. 《金属注射成型:全面的MIM设计指南》。金属粉末工业联合会,2011年。 8. MPIF 标准 42 – 使用阿基米德原理测定压制或烧结粉末冶金产品密度的方法。