研究优化烧结铜零件的材料挤出参数
发布于:
正文
本文由新莱福 MIM(Newlife - MIM)转载。所有权利归原出版商所有;请参阅下方来源。
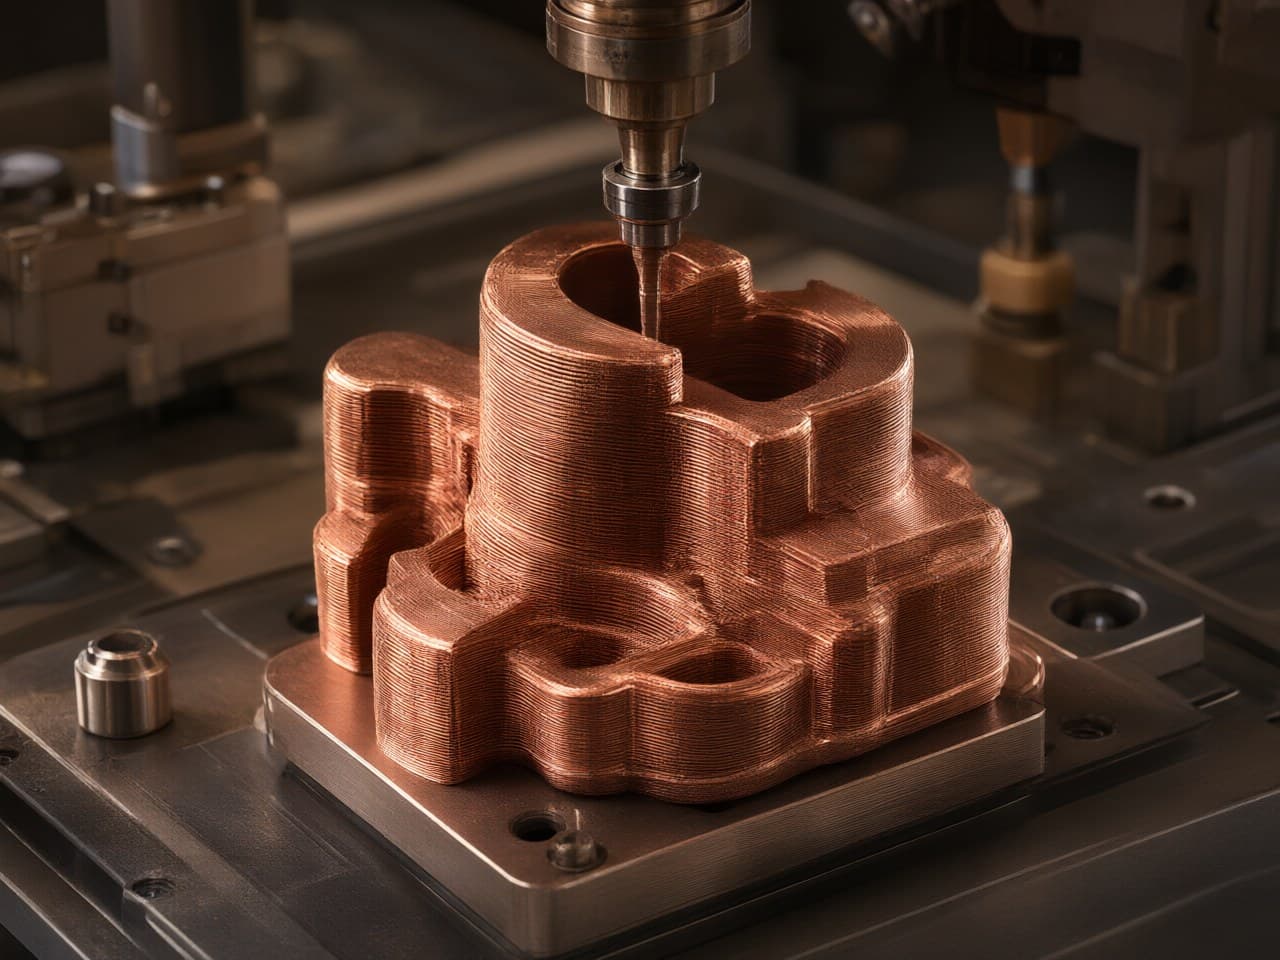
来自意大利福贾大学、意大利巴里理工大学以及斯洛伐克布拉迪斯拉发工业大学的研究人员在《Progress in Additive Manufacturing》期刊上发表了一项研究,探讨了使用高填充线材进行铜零件增材制造时,材料挤出(MEX)工艺参数的优化。
研究人员考察了层高、流量和重叠率对采用含87–90 wt.%铜和PLA粘结剂的线材所制备零件的影响。研究采用实验设计(DoE)方法来评估生坯密度、烧结密度、缺陷形成、孔隙分布和收缩率。
在生坯状态下,层高0.30 mm、流量100%和重叠率15%的参数组合产生了最高的生坯密度,达到88.6%。该参数组合被指定为最佳生坯组合(BGC)。将层高增加至0.45 mm会导致生坯密度略有下降,而重叠率被发现没有显著影响。
热脱脂后,研究人员报告重量损失为0.7–2.4%。沿x、y和z轴记录的平均尺寸变化分别为+0.2%、+0.1%和+1.5%。
使用0.45 mm层高、90%流量和20%重叠率实现了最高的烧结密度,达到90.4%。该条件被指定为最佳烧结组合(BSC)。与生坯零件一样,重叠率的影响很小。
随后使用X射线计算机断层扫描(CT)对BGC和BSC样品进行了进一步评估,以检查内部空隙。BSC样品包含相对均匀的众多小孔隙分布,这归因于打印阶段。BGC样品整体包含的空隙较少,但包含较大的孤立空隙,这归因于烧结阶段,研究人员指出这些空隙可能对材料性能造成更大的损害。
机械表征还包括硬度和拉伸测试。根据该研究,增加流量可提高生坯密度;然而,较高的生坯密度并未直接转化为烧结密度的提高,随着生坯密度的增加,内部和外部缺陷开始出现。
研究人员得出结论,需要优化完整的MEX增材制造工艺链,以最大限度地减少烧结铜零件中的缺陷。未来的工作将侧重于确定实用的打印和烧结窗口,以在密度、尺寸精度、零件完整性和表面质量之间取得平衡。
论文《通过材料挤出技术制造和验证铜零件的系统方法》(Systematic methodology to manufacture and validation of copper parts via material extrusion technology)可在此处获取。
资讯来源
- pim-international.com (2026-10-04) - 原文:研究优化烧结铜零件的材料挤出参数 - https://pim-international.com/study-optimises-material-extrusion-parameters-for-sintered-copper-parts