EML/DFB 激光亚座(submount)为什么用钨铜?热膨胀匹配与失效模式
发布于:
EML/DFB 激光亚座(submount)为什么用钨铜?热膨胀匹配与失效模式
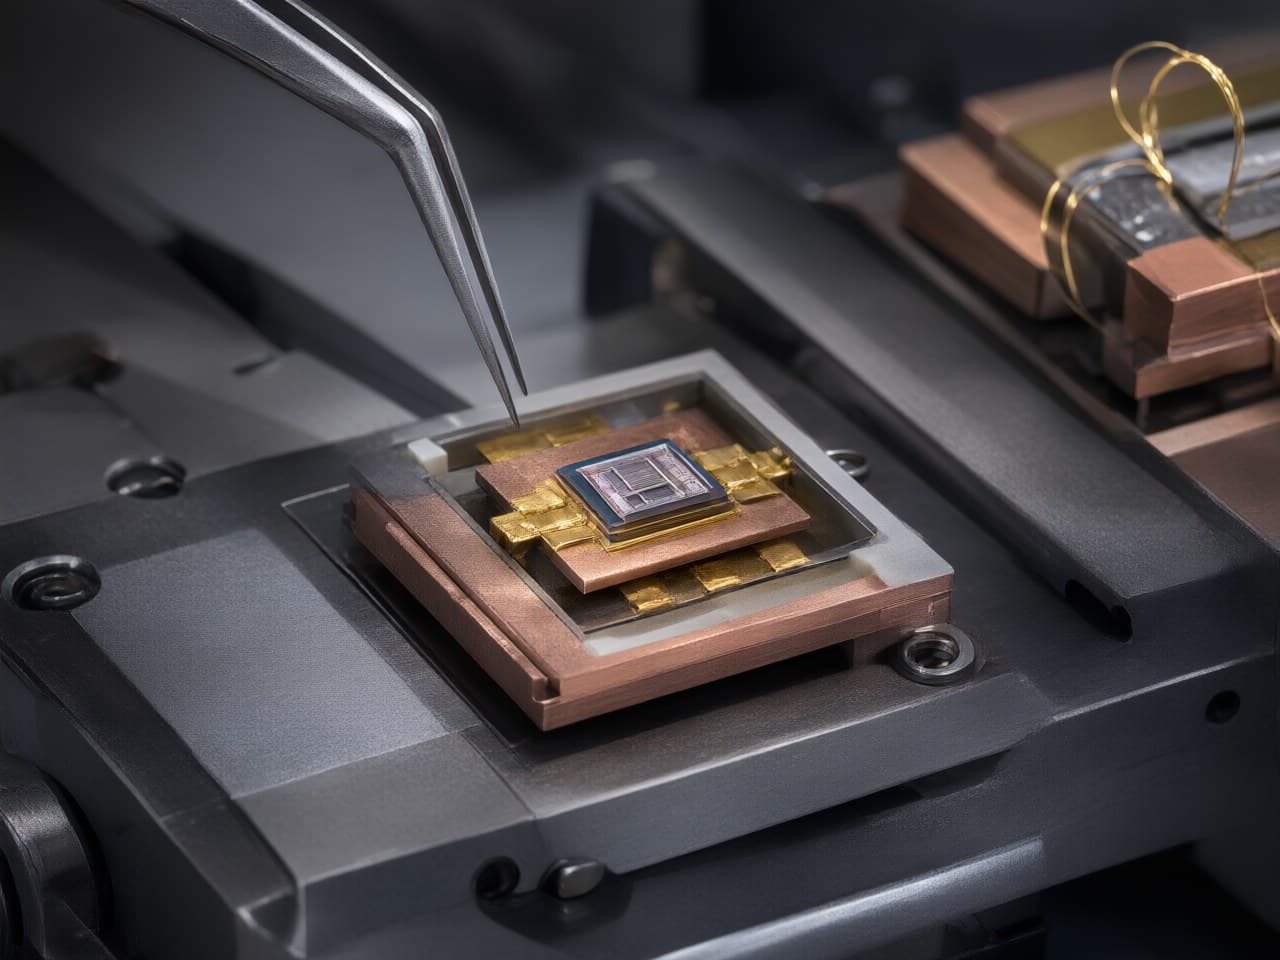
激光器子底座的选择依据在于其在温度波动期间对芯片的作用,而不仅仅是稳态下能传导多少热量。这就是为什么钨铜(W-Cu)是EML和DFB封装中常见的导电子底座选择,尽管纯铜的导热性更好,且氮化铝陶瓷能更紧密地匹配磷化铟的膨胀系数并同时实现电绝缘。钨铜能够将脆性的InP或GaAs芯片、规定的芯片贴装接头以及可伐合金外壳或陶瓷载体保持在同一个应变堆叠中,而不会带来纯铜那样的完全膨胀失配,同时它仍是一种可按电信级批量定价的金属零件。
新莱福 MIM 提供用于EML/DFB激光封装的钨铜、纯铜及铜合金载体、子底座和热沉块,通过金属注射成型/粉末冶金近净成形工艺制造。该工艺公布的产能指标包括:纯铜/铜合金/钨铜金属注射成型系列标称的烧结密度≥8.4 g/cm³,近净成形的微翅片、微通道和型腔,以及在相对密度≥98%、公差±0.3%–0.5%下的高精度近净成形控制。关于绝对密度指标,将在下文的审核清单中讨论:绝不能将其误读为致密钨铜零件的密度。本文旨在阐述材料选择背后的工程逻辑,以及在成分、密度和平面度未受控时该逻辑失效的方式。
EML/DFB子底座首先是热膨胀系数(CTE)问题,其次才是热扩散问题
芯片贴装层中主要的磨损机制是循环应变,而非子底座的整体过热。室温下,磷化铟的热膨胀系数通常报道为约4.6 ppm/°C,砷化镓约为5.7 ppm/°C,硅约为2.6 ppm/°C;这三者均会随温度、掺杂和晶向发生变化。室温附近铜的热膨胀系数通常报道为约16–17 ppm/°C,且在更宽的温度循环范围内的平均系数更高。若将InP芯片直接键合到铜载体上,每一次开关热循环都会对接头施加剪切应变范围,而硬钎焊料很难无限期地承受这种应变。
钨铜缩小了这一差距,因为铜的比例是一个成分变量,而不是金属的固定属性。商用散热和触点牌号处于该体系富钨端和富铜端之间,因此热膨胀系数和电导率是协同变化的,必须从实际供货牌号的证书中获取。应明确规定该认证的热膨胀系数区间。切勿将重量百分比窗口视为材料常数。
金锡共晶合金是常用的激光芯片贴装材料,属于硬钎料。较软的接头(如铟)通过蠕变释放应变,属于另一种可靠性情况。这两种接头类型都不能消除匹配膨胀的需求;它们只是改变了失配的储存方式。
钨铜在热膨胀系数与电导率的权衡中处于纯铜和陶瓷之间
没有一种子底座材料能在所有维度上都胜出。下文的对比是一组约束条件,而非排名。
| 工艺路线 | 热膨胀系数 (CTE) | 热导率 | 电绝缘性 | 近净成形复杂度 | 电信级批量下的相对成本(趋势性参考,非报价) | 主要限制因素 |
|---|---|---|---|---|---|---|
| 纯铜(金属注射成型/粉末冶金) | 室温附近约16–17 ppm/°C(金属手册数据) | 本表中金属中最高 | 无 | 在金属注射成型/粉末冶金工艺能保持微翅片、微通道和型腔的情况下较高 | 低至中等 | 与InP或GaAs存在较大CTE失配导致的芯片贴装应变 |
| 钨铜(金属注射成型/粉末冶金,铜比例可调) | 介于钨和铜之间;具体牌号证书 | 中等至较高;随铜含量增加而升高 | 无 | 较高,但受限于填充、烧结平面度和截面厚度 | 中等 | 若熔渗或烧结未受控,会出现铜渗出、冒汗以及密度或成分梯度 |
| 氮化铝 (AlN) 陶瓷 | 接近InP区间;使用陶瓷证书数据 | 中等 | 有 | 低——通常为平面金属化基板 | 中等至高 | 脆性;依赖金属化质量;几乎无法实现3D特征 |
| 铝碳化硅 (AlSiC)(金属基复合材料) | 依赖牌号(由SiC比例决定);使用供应商数据 | 中等 | 无,除非添加介电层 | 低至中等 | 高 | 精加工成本;CTE仅与认证牌号相当 |
| 可伐合金 / 合金42 | 低,处于半导体/陶瓷区间;具体取决于热处理和温度范围 | 低 | 无(两者均为金属) | 中等 | 低 | 低热导率可能使载体成为其本意要消除的热瓶颈 |
任何一行都可能是正确的选择。但只有一行能同时满足芯片尺寸、耗散功率、子底座是否需要绝缘、封装CTE和价格要求。上文的趋势性数据并非批次实测值。应将CTE、电导率和绝缘性与特定牌号的供应商证书绑定。
在硬件制造前,剪切应变估算与一维热传导校验限定了选择范围
两个筛选关系式涵盖了通常决定材料选择的论证。它们不是寿命模型,也不能替代温度循环认证。应使用图纸包中已有的芯片尺寸、功率以及认证的CTE和电导率对它们进行评估。
CTE失配引起的芯片贴装剪切应变。 若将芯片和子底座相对于薄粘结层视为刚体,且温度变化均匀,则从贴装中心到边缘施加的剪切应变为
γ ≈ (α_sub − α_die) · ΔT · L / (2 · t)
其中,α为线膨胀系数,ΔT为循环振幅,L为整个贴装长度(边缘到边缘),t为粘结层厚度。系数2假设中性点位于长度中点。单位相消:结果为无量纲应变。
在该刚性被粘物假设下,该估算是接头剪切的理论上限,因为实际芯片和子底座的柔度、圆角几何形状和蠕变都会释放部分施加的应变。但这仍是正确的筛选对比方法。剪切应变与失配度、温度波动和贴装长度成正比,并随粘结层厚度的增加而同比例下降。因此,从纯铜载体转向认证CTE更接近芯片的钨铜牌号,其作用与增加接头厚度相同,而更厚的接头会增加热阻。金锡合金会储存这种应变;软钎料则会通过蠕变释放它,并可能发生棘轮效应。该估算不能预测失效循环次数。此类模型需要接头特定的参数,本文不作评估。
穿过子底座的一维热传导。
ΔT = P · t / (k · A)
其中,P为穿过截面的功率,t为芯片下方的厚度,k为厚度方向的热导率,A为假设功率穿过的面积。单位为开尔文。这是纯粹的一维热传导。它忽略了热扩散、界面电阻以及封装中的其他所有温降,因此只要芯片小于子底座且热量必须扩散,它就会低估温升。它用于表明子底座的热传导是否与应变问题属于同一讨论范畴。它不是对外壳或结温的预测。
热传导温降与功率和厚度成正比,与热导率和面积成反比。在低耗散的DFB上,合适的钨铜牌号与纯铜之间的热导率差异通常次于应变问题。在更高功率的EML或泵浦激光器上,平衡可能会反转,实际的解决方案是采用更薄的钨铜截面、在其下方加铜扩散层,或采用梯度叠层——需用实际功率和认证热导率进行校验,而非依赖通用排名。在争论材料之前,先用实际输入值运行这两个关系式。它们不涵盖子底座翘曲、镀层附着力、气密性泄漏或光路对准问题。
钨铜激光器子底座的可用设计窗口由铜含量、粘结层厚度和平面度决定
四个参数承载了几乎所有的自由度。
- 铜含量 协同调节CTE和热导率。应规定CTE目标及允许区间,而不仅仅是牌号名称。如果熔渗或铜分布未受控,同一标称牌号在不同批次间可能会发生偏移。不存在单一的重量百分比窗口来定义一个优秀的激光器子底座。 - 厚度 在热传导温降与烧结后能保持的平面度之间进行权衡,同时也权衡了叠层将施加多少接头应变。电信级子底座相对于封装而言较薄;可接受的厚度是满足热预算和平面度要求的那一个,而非通用的厚度规则。 - 粘结层厚度和接头合金 需与子底座同步设计,而非事后设计。金属化层必须适应钎料和引线键合工艺。镀镍阻挡层加镀金表面是常见的行业叠层;必须在真实表面上进行规定和附着力测试,而不能仅凭基础金属进行假设。 - 几何复杂度。 金属注射成型/粉末冶金近净成形使得在小型铜或钨铜零件上加工微翅片、微通道和型腔成为可能,从而替代了从棒材进行机加工。模具无法填充或烧结无法保持平整的特征,并非免费的复杂度。
工艺失效点:铜渗出、密度梯度与收缩漂移
钨铜不是固溶合金。成熟的工业路线是烧结钨骨架熔渗铜,或混合粉末压坯经过液相烧结。成形方式可以是等静压、模压、挤压或注射成型,具体取决于形状和制造商。该路线常见的失效方式是将这种复合材料当作简单的变形金属来处理。
- 在过于剧烈的烧结或熔渗周期中,铜渗出和冒汗会留下富铜表面池并导致尺寸损失,同时破坏镀层附着力。该缺陷在电镀前可能一直不可见。 - 当薄壁零件或长流动路径上的熔渗不均匀时,会出现密度和成分梯度。此时CTE会逐点变化,试样的CTE可能与芯片下方的CTE不一致。 - 注射成型变体上的收缩漂移会表现为平面度和共面性误差。这会变成芯片贴装空洞问题,而不仅仅是尺寸报告上的一项。 - 如果脱脂和烧结曲线未与该含铜MIM喂料匹配,粘结剂残留将是一个切实的风险。残余碳会改变润湿性,并可能使零件密度低于该工艺所能达到的水平。
如果零件位于气密边界上,开放或连通的孔隙会带来电镀和泄漏风险。孔隙是否闭合以及实际密度是多少,必须在最终几何形状上予以证明。工艺能力声明上的相对密度数值本身并不能作为气密性或电镀合格证明。
何时金属注射成型不是激光器子底座的正确答案
当几何形状基本为平面且批量足以证明冲压或金属化陶瓷基板合理时;当铜比例高到难以控制近全密度的注射成型复合材料,而模压熔渗路线更稳健时;当平面度要求严于烧结所能保持的范围,且后续精加工会抹平成本优势时;或者当必须实现电绝缘且陶瓷是合规答案时,金属注射成型并不适用。对于一次性试制,机加工原型比模具更能快速传达设计意图,此时它也是错误答案。应在可制造性设计(DFM)评审中明确指出这一点。能够指出哪些几何形状不应采用注射成型的供应商,比对所有图纸都盲目报价的供应商更有用。
可审核的工艺证据比数据表上的数值更重要
除非其背后的工艺受控且测量是在真实几何形状上进行的,否则证书上的CTE数值只是对试样的声明。对于EML/DFB子底座工作,设计工程师可以列入审核清单的新莱福 MIM 能力,是该工艺路线公布的指标:
- 内部粉末工程:自主研发的超细铜粉、铁粉和镍粉(D50≤3μm)以及定制化MIM喂料。这是烧结行为和批次间稳定性的起点。D50数值是粉末粒径,而非子底座上的特征公差。 - 纯铜、铜合金和钨铜金属注射成型,该系列公布的烧结密度≥8.4 g/cm³,以及近净成形的微翅片、微通道和型腔(否则需从铜材机加工)。切勿将≥8.4 g/cm³误读为致密钨铜子底座的绝对密度。该数值处于该系列的富铜端;钨铜是重得多的复合材料,钨铜批次必须以其自身认证的绝对密度和CTE为准。公布的以相对基础表述的精度指标为相对密度≥98%。 - 在相对密度≥98%下的高精度近净成形控制,公差在±0.3%–0.5%区间。该区间是烧结态尺寸公差,而非以微米计的平面度或共面性要求。平面度仍需根据芯片贴装空洞极限进行协商,且可能需要精加工步骤。 - 通过IATF 16949、ISO 9001和ISO 14001认证的质量体系,拥有20多台烧结炉,并实现从混合、造粒到注射、脱脂、烧结及后处理的全链条覆盖。
这些认证表明质量体系的存在。它们不能替代实际子底座的首件CTE、密度、热导率和镀层附着力数据,也不能替代接头级的温度循环认证。
下一步:根据您的温度循环对子底座进行认证
通过五个步骤从材料选择过渡到最终决策。首先,确定芯片材料、芯片尺寸、子底座是否需要电绝缘以及耗散功率。其次,使用这些输入值以及认证的α和k,评估上述剪切应变和一维热传导关系式,并确定哪个极限起决定作用。第三,规定CTE区间而非牌号名称,并规定与芯片贴装空洞极限挂钩的平面度要求。第四,要求提供实际几何形状(而非试样)的首件CTE、密度、热导率和镀层附着力数据。第五,在接头处进行温度循环和湿热测试认证,同时测量组装模块的波长漂移。
将这些实测数据提交给新莱福MIM应用工程团队。访问 https://www.newlifematerial.com 查阅EML/DFB热管理组件系列和铜合金产品组合,并联系新莱福MIM应用工程团队获取免费咨询和定制工程解决方案——包括子底座几何形状的DFM评审、CTE匹配的钨铜牌号提案,以及围绕认证周期构建的原型计划。
参考文献
1. Ioffe研究所,新半导体材料档案,InP、GaAs和Si的热学性质。http://www.ioffe.ru/SVA/NSM/ 2. CRC化学与物理手册,铜的线热膨胀系数(当前版本表格;器件温度循环内的平均系数高于室温值)。 3. ASTM B702,《铜-钨电触点材料及电触点标准规范》,ASTM International。作为触点材料规范引用,而非激光器子底座类别成分的来源。 4. Engelmaier, W., "Fatigue Life of Leadless Chip Carrier Solder Joints During Power Cycling," IEEE Transactions on Components, Hybrids, and Manufacturing Technology, vol. CHMT-6, no. 3, pp. 232–237, 1983. 引用仅为表明接头寿命模型需要其自身的参数;本文未评估任何此类模型。 5. German, R.M., Sintering Theory and Practice, Wiley, 1996. 6. German, R.M. and Bose, A., Injection Molding of Metals and Ceramics, Metal Powder Industries Federation, 1997. 7. 新莱福材料,钨铜基板产品页面:https://www.newlifematerial.com/zh/products/tungsten-copper-substrate 8. 新莱福 MIM:https://www.newlifematerial.com