800G/1.6T 光模块均热片如何选材?铜、钨铜与 AlSiC 的热阻对比
发布于:
800G/1.6T 光模块均热片如何选材?铜、钨铜与 AlSiC 的热阻对比
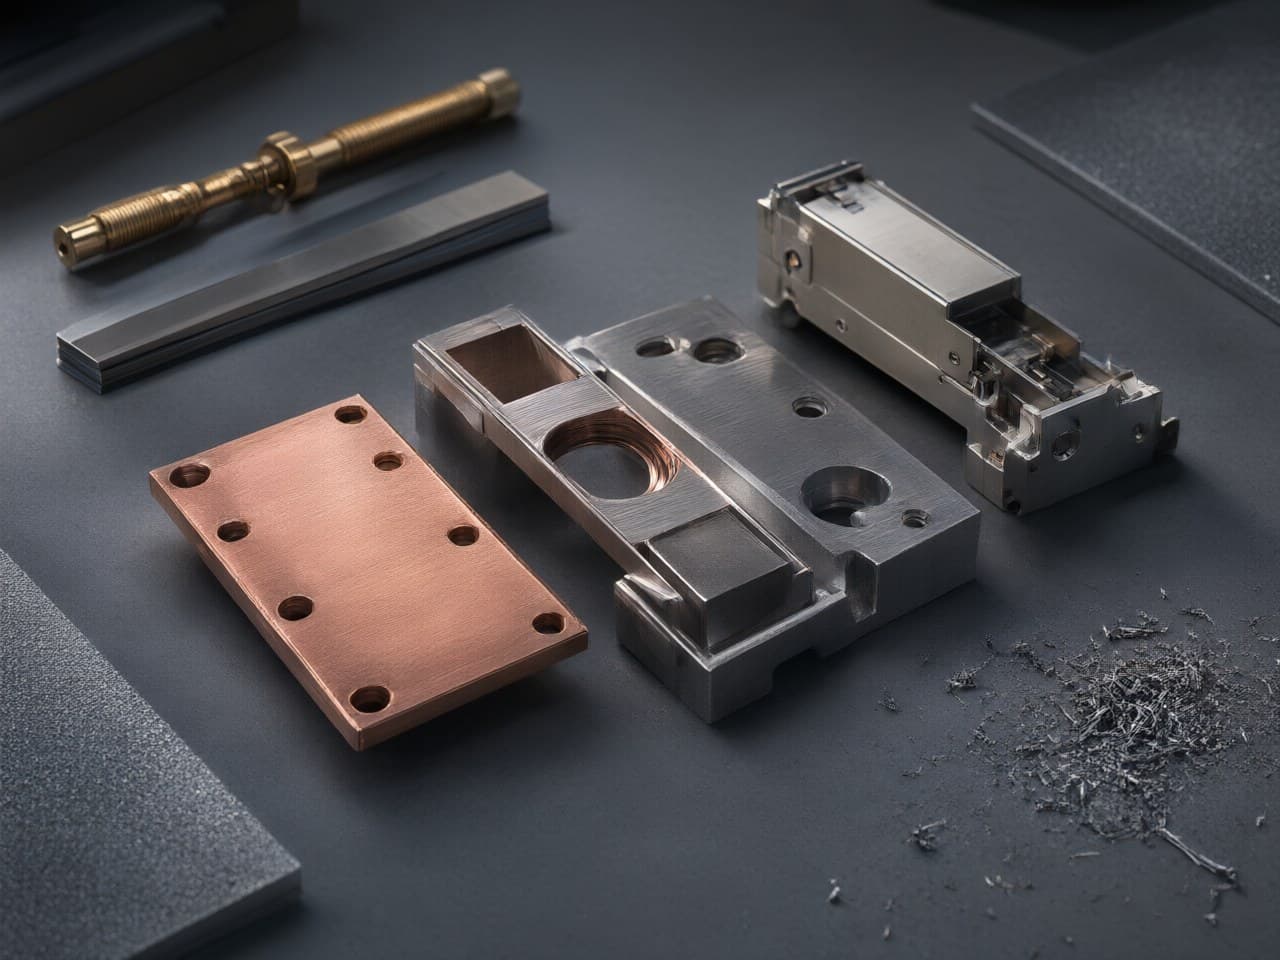
可插拔光模块散热器的材料选择由三个约束条件决定,而非单一因素:导热率、与散热器实际接触表面的热膨胀系数(CTE)匹配,以及所选工艺能否成形出填满MSA(多源协议)外壳的几何形状。铜在导热率方面领先,钨铜可调节CTE,而铝碳化硅在质量和比刚度方面占优。对于800G QSFP-DD或OSFP盖板,一旦形状不再是平板,外壳限制和单件成本往往倾向于选择铜或钨铜——此时近净成形工艺值得与机加工进行成本对比。选择哪种合金以及多厚,仍需在热扩散模型中确定,而不能仅凭导热率。以下列出了该对比中不利于金属注射成型的情况。
从800G到1.6T的演进使散热器材料成为成本与可制造性决策
随着单通道速率从800G级模块向1.6T迈进,模块功耗也随之增加,散热器不再仅仅是一个盖板。模块外壳尺寸由MSA固定,因此设计师无法增加体积——只能重新分配。这留下了四个调节杠杆:材料导热率、散热器厚度、热扩散几何形状(翅片、基台、型腔),以及与芯片和外壳的界面。
由于这四个杠杆中有三个涉及几何形状或界面,材料选择同时也是制造选择。一块平板铜可以通过冲压或铣削坯料制成。而带有基台、阶梯法兰和微翅片的钨铜散热器则是完全不同的切削难题:含钨材料硬度高且具磨蚀性,因此刀具磨损和加工周期会迅速推高机加工钨铜的成本。这正是粉末冶金和金属注射成型近净成形工艺值得与机加工进行成本对比的领域。铝碳化硅则不在此权衡范围内。它不属于金属注射成型材料体系;其生产通过浸渗碳化硅预制体或相关复合工艺完成,属于另一条供应链。
铜、钨铜和铝碳化硅按导热率、CTE匹配和成形工艺分工
本表采用致密牌号典型的公开手册数据范围。钨铜的导热率、CTE和密度随成分变化;没有一个牌号能同时处于这三列的最优端。精确数值取决于牌号、纯度、工艺,对于钨铜而言,还取决于钨铜比。热预算的确定必须严格依据特定供应商的数据手册。
| 材料体系 | 典型导热率 (W/m·K) | 典型CTE (ppm/K) | 密度 (g/cm³) | 实际成形工艺 | 适用场景 | 局限性 |
|---|---|---|---|---|---|---|
| 变形纯铜(C11000型) | ~380–400 | ~17 | ~8.9 | 轧制、冲压或铣削 | 三者中导热率最高,原材料成本低,电镀和焊接工艺简单 | CTE远高于陶瓷和硅;材质较软,平整度是设计和精加工难题 |
| 钨铜复合材料(常见~50–90 wt% W牌号) | ~170–310,随铜比例升高而增加 | ~6.5–12.5,随钨比例升高而降低 | ~12–17,随钨比例升高而增加 | 浸渗或烧结粉末冶金;粉末冶金/金属注射成型近净成形加关键面精密CNC | CTE可调节至匹配氧化铝、氧化铍类陶瓷及部分化合物半导体封装;相比铜刚度更高 | 导热率低于变形铜;密度高;机加工成本高——这正是近净成形工艺需要核算成本的原因 |
| 铝碳化硅(SiC增强铝,封装级) | ~160–200 | ~6.5–9 | ~3.0 | 碳化硅预制体浸渗(近净成形是工艺一部分),然后精加工和电镀 | 质量轻,比刚度高,CTE可调;适用于对盖板质量有要求的场景 | 导热率低于铜,仅与钨铜的低端重叠;不属于金属注射成型材料体系——供应链和设计规则不同 |
金属注射成型铜并非变形铜那一行。烧结密度、氧含量和残余碳会使导热率偏离C11000的范围。除非烧结牌号的实测导热率确实达到该水平,否则不要将~380–400 W/m·K代入金属注射成型铜的热预算。下文工艺部分给出了新莱福 MIM公布的铜、铜合金和钨铜金属注射成型的密度下限;这不是导热率规格,也不是钨铜牌号的手册密度。
| 决策维度 | 铜板 + CNC | 通过粉末冶金/金属注射成型近净成形的钨铜或铜 | 通过浸渗成形的铝碳化硅 |
|---|---|---|---|
| 模具/研发费用(NRE) | 简单平板较低 | 中等;按产量分摊 | 预制体模具;针对特定项目 |
| 几何形状变复杂时的成本 | 随每个机加工特征增加而上升 | 增加的翅片、基台和型腔直接成形,然后对关键面进行精加工 | 预制体可承载复杂形状;精加工含碳化硅的表面磨蚀性强且缓慢 |
| 产量上升时的成本 | 单件机加工成本仍由材料主导 | 随模具分摊而下降 | 遵循预制体模具分摊曲线,而非金属注射成型曲线 |
| 工艺适用场景 | 原型和简单形状 | 中高产量,复杂的铜或钨铜形状 | 当质量或复合CTE是主要驱动因素,且零件通过复合工艺采购时 |
一维传导项可比较厚度与导热率;但热扩散和界面仍占主导
一维传导估算是建立CAD模型前的快速筛选工具。它不是盖板厚度的优化器。
R_cond = t / (k · A)
其中 t、k 和 A 采用一致的SI单位(m、W/m·K、m²),因此 R_cond 的单位为 K/W。此处 t 为沿热流路径的厚度,k 为导热率,A 为实际承载均匀热通量的面积。仅在这些假设下,该项与 t 成正比,与 1/k 成正比。厚度加倍会使该项加倍。但这并不会使散热器的热阻加倍。
对 A 的两种常见误读:如果 A 是整个盖板占地面积,而热源是一个小芯片,该公式会低估热阻,因为它忽略了热流收缩效应。如果 A 是热源面积,该公式则忽略了较大平板提供的横向热扩散,使得额外厚度看起来纯粹是有害的。请仅将该表达式用作贯穿厚度方向的热阻项。
由于该项与 1/k 成正比,在相同厚度和相同 A 的情况下,从表中的铝碳化硅封装级(~160–200 W/m·K)换为变形铜(~380–400 W/m·K),会使一维项改变约两倍。这个倍数不是零件质量比——表中的密度相差约三倍——也不是热扩散热阻比。除非烧结牌号的实测 k 处于变形铜范围内,否则它也不能用来描述金属注射成型铜。较低 k 值的材料并不自动意味着更低的零件成本:它可能需要更厚的截面、更大的占地面积或更多的精加工。
第二个关系式仅适用于致密的两相钨铜,且前提是 f_W 和 f_Cu 为体积分数且总和为1:
k_eff(upper) = f_W · k_W + f_Cu · k_Cu
1/k_eff(lower) = f_W / k_W + f_Cu / k_Cu
这是并联(上限)和串联(下限)边界。它们假设组分导热率恒定,无界面热阻且无孔隙率。商业钨铜标称通常为质量百分比;由于钨和铜的密度差异足够大,绝不能将质量百分比直接代入 f。残余孔隙率是第三相,可能使导热率低于两相串联边界,因此烧结态零件不能保证落在该区间内。本指南不评估所选牌号的边界——未选定具体成分,也未代入任何组分 k 值。
这些边界所支持的工程要点在表中已经很明显:CTE匹配是以牺牲导热率为代价的。 提高钨含量会降低CTE,同时也会降低 k。没有哪个牌号能同时最大化两者。应根据明确的CTE目标(即散热器所键合的陶瓷、芯片贴装层或封装)来选择比例,而不是凑一个整数成分。
这两个表达式都忽略了热扩散热阻,该热阻出现在小热源位于大得多的平板上的情况。在这种状态下,增加厚度只有在扩散项仍占主导时才能降低扩散热阻;此后,额外厚度只会增加质量和成本,而热收益甚微。占地面积和热源尺寸应在早期模型中与合金选择一并考虑。厚度应通过热扩散计算或测量来确定,而不是仅仅通过最小化 t/(k·A) 来决定。
芯片贴装层和TIM(热界面材料)处的界面热阻通常与散热器自身的一维项处于同一数量级,甚至更大。这是一种预算分配上的提醒,而非针对每个模块的实测拆分。指定低CTE复合材料却对界面不作规定,仍然是注意力错配:应在确定合金的同时确定界面。在使用结到壳目标时,其表述方式应与项目已采用的JESD51类封装指标保持一致——本文不进行具体计算。
金属注射成型散热器胜过机加工铜的设计窗口
近净成形粉末工艺在特定范围内能体现价值:复杂的铜或钨铜几何形状、足以分摊模具成本的产量,以及与烧结能保持的精度和精加工必须保持的精度相匹配的公差。
新莱福 MIM公布的用于此类对比的工艺数据为:相对密度≥98%,公差±0.3%–0.5%,对于铜、铜合金和钨铜金属注射成型,烧结密度下限≥8.4 g/cm³;微翅片、微通道和型腔采用近净成形而非切削加工,关键面辅以精密CNC。这些数据是散热器可制造性设计评审的核对基准。它们不是实测导热率,≥8.4 g/cm³也不是输入钨铜牌号热学表格的密度值。
对于设计工程师而言,实用的法则是:将复杂性放入模塑几何形状中,将对公差要求高的面留给精加工工序。 基台、阶梯法兰、翅片阵列、型腔或螺钉柱直接成形,而非完全机加工。必须保持在±0.3%–0.5%窗口(尺寸的百分比,而非绝对毫米公差带)以内的特征,应从第一版图纸起就规划为烧结后精加工,而不是在首件检验时才发现问题。盖板平整度通常是这些特征之一。
金属注射成型散热器不适用的场景:裂纹、壁厚不均、气氛与收缩率离散
金属注射成型并非适用于所有散热器的正确工艺。以下限制是通用实践,并非针对特定模块的实测报废率声明。
生坯和脱脂坯在烧结前很脆弱。厚薄截面之间的急剧过渡、刀刃状边缘和深孤立凹槽是脱脂和烧结裂纹的起始点。壁厚不均会导致收缩差异,从而在必须保持平整的表面上表现为翘曲。对于含铜MIM喂料,脱脂和烧结过程中的碳和氧含量必须在生产炉上得到验证;实验室试片不能替代这一过程。由于公布的公差是百分比,收缩率离散度随零件尺寸增大而增加:大而薄的散热器比小而厚的更难控制。
以下情况请勿使用金属注射成型:
- 零件本质上是平板。 如果没有翅片、基台或型腔,轧制铜板或挤压型材加机加工是更简单的选择。模塑一块平板只会增加模具成本,没有几何收益。 - 年产量无法分摊模具成本。 低于该底线时,即使材料利用率较差,从铜棒进行CNC加工也可能更便宜。此处未规定通用产量临界值;请根据图纸进行报价核算。 - 材料必须是铝碳化硅。 铝碳化硅不是金属注射成型材料。如果质量或复合CTE驱动选择超出铜、钨铜以及新莱福 MIM实际生产的其他粉末冶金合金范围,那就属于另一条供应链。请在概念评审阶段做出决定,而不是在金属注射成型可制造性设计周期之后。 - 长径比超出了充填和脱模的保持能力。 深窄微通道只能在可制造性设计限制范围内成形。在将通道视为可模塑之前,请先将图纸提交评审。此处未声称通用的长径比数值。
新莱福 MIM可用于核对散热器图纸的工艺数据
以下数据为公布的工艺能力,可在质量文件评审中核查。它们不是替代牌号数据手册的营销说辞。
- 粉末与MIM喂料一体化生产。 厂内生产超细铜粉、超细铁粉和镍粉,以及定制MIM喂料,D50 ≤ 3 μm。喂料控制是金属注射成型尺寸重复性的主要驱动因素;自制粉末是控制该输入要素的方式。 - 全流程金属注射成型/粉末冶金覆盖——混料、制粒、注射、脱脂、烧结和后处理——确保收缩率数据和模具处于同一工艺体系内,而非分散在不相关的供应商之间。 - 铜、铜合金和钨铜金属注射成型公布的烧结密度下限≥8.4 g/cm³,微翅片、微通道和型腔采用近净成形,替代方案是从铜材中机加工出来。 - 高精度近净成形控制: 相对密度≥98%,公差±0.3%–0.5%。将这两者视为公布的工艺窗口,并针对图纸实际控制的特征规划检验。 - 质量体系认证: IATF 16949、ISO 9001和ISO 14001。这些是公司体系认证,并非声明特定散热器具备光模块或汽车产品认证。
对于800G或1.6T堆叠设计,请在工程阶段介入——功耗分布、CTE目标和翅片几何形状——以便材料和可制造性设计选择基于上述工艺数据,而不是沿用上一代的假设。
将热堆叠设计发送至新莱福 MIM进行免费可制造性设计与材料评审
在发布散热器图纸之前,请汇总以下信息:目标结到壳热阻和功耗分布;散热器所键合的芯片、陶瓷或封装的CTE;MSA外壳和禁布区;年产量和峰值产量;平整度和公差标注;表面光洁度和电镀要求;以及预期的贴装方式——焊接、导热胶或其他粘接方式。
然后访问 https://www.newlifematerial.com 并联系新莱福 MIM团队,获取免费咨询和工程评审。发送图纸和热预算。团队将回复在其实际生产的合金(铜、钨铜或该合格集合中的其他粉末冶金合金)范围内的材料建议、与规定CTE目标挂钩的成分、成形复杂特征并精加工高精度面的近净成形工艺拆分,以及在开模前的可制造性设计评审。这正是项目中更改材料成本仍然较低的阶段。
参考文献
1. Incropera, F. P., DeWitt, D. P., Bergman, T. L., Lavine, A. S., Fundamentals of Heat and Mass Transfer, Wiley.(一维传导与热扩散现象;本文未引用该来源的模块实测数据。) 2. ASM International, ASM Handbook, Volume 2: Properties and Selection — Nonferrous Alloys and Special-Purpose Materials.(铜及相关有色金属性能的手册背景。) 3. Copper Development Association, 铜及铜合金性能技术资源 (copper.org).(变形铜的导热率、CTE和密度范围。) 4. CPS Technologies, 铝碳化硅材料数据手册和应用笔记.(铝碳化硅封装级范围;具体牌号仍以数据手册为准。) 5. German, R. M., Powder Injection Molding, Metal Powder Industries Federation.(边界部分使用的通用金属注射成型缺陷与可制造性设计实践。) 6. JEDEC, JESD51系列——半导体封装的热测量与建模.(结到壳指标定义方式的背景;本文未进行数值应用。) 7. QSFP-DD MSA和OSFP MSA公布的规范(公开MSA文件).(外壳尺寸由MSA固定;本文未提取具体MSA尺寸。) 8. 新莱福 MIM公布的工艺数据(如上所用)— https://www.newlifematerial.com.(D50 ≤ 3 μm、烧结密度≥8.4 g/cm³、相对密度≥98%、公差±0.3%–0.5%以及所述质量体系认证的来源。)