Empa与AGH研究人员利用吸液芯脱脂技术在MEX铝部件中实现98%的密度
发布于:
正文
本文由新莱福 MIM(Newlife - MIM)转载。所有权利归原出版商所有;请参阅下方来源。
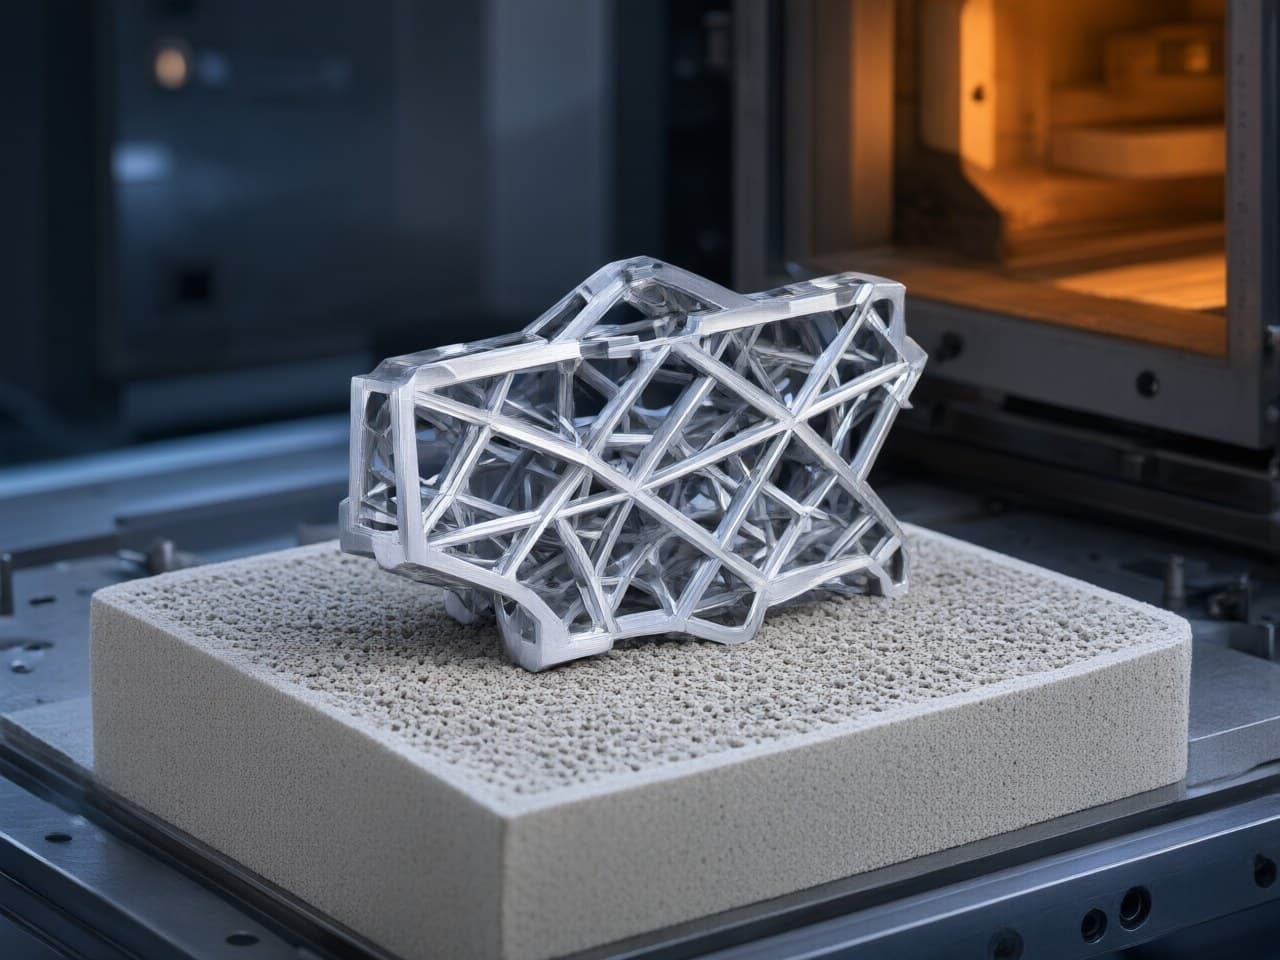
瑞士联邦材料科学与技术研究所(Empa,位于瑞士杜本多夫)与波兰AGH科技大学的研究人员证明,吸液芯脱脂(wick debinding)技术可以提高通过材料挤出(MEX)增材制造生产的AA6061铝合金部件的烧结密度。在延长的烧结周期后,达到的最高相对密度约为98%。
该研究发表在《Progress in Additive Manufacturing》上,调查了使用三种市售热塑性粘结剂组合物制备的铝基喂料在增材制造中的适用性、脱脂行为和烧结性能。研究特别关注了脱脂方法对烧结部件微观结构和致密化的影响。
研究比较了两种脱脂方法:传统的溶剂脱脂后接热脱脂,以及单步吸液芯脱脂工艺(将生坯嵌入多孔氧化铝粉末床中)。后一种方法通过毛细管作用去除粘结剂,无需进行初步的溶剂处理。
由于铝材料易氧化,铝基喂料的脱脂面临特殊挑战。这限制了溶剂的选择以及在空气中热脱脂时可使用的温度。氧化会抑制后续烧结过程中的颗粒结合,从而限制最终部件的密度。
热重分析表明,AA6061铝粉的氧化始于约400°C。因此,研究人员选择了低于400°C的热脱脂温度,以最大限度地减少脱脂过程中的氧化。
在优化条件下,两种脱脂方法均实现了至少96%的粘结剂去除率,尽管其性能随粘结剂系统和加工温度的变化而有所不同。然而,光学显微镜和密度测量表明,溶剂脱脂(即使使用高纯度丙酮)也会伴随轻微氧化,特别是在打印样品的表面,并且烧结后的密度较低。
相比之下,未经预先溶剂处理的吸液芯脱脂生产的样品具有更高的烧结密度和更均匀的微观结构。对于使用Kcmix粘结剂系统制备的样品,在635°C下烧结2小时后,相对密度达到96.7%,而采用溶剂和热脱脂处理的样品相对密度仅约为94%。
研究人员还考察了烧结保温时间的影响。将保温时间从2小时延长至10小时,吸液芯脱脂Kcmix样品的相对密度从96.7%提高到97.9%。使用替代EnCeram粘结剂系统制备的样品在较长的烧结周期后达到了96.8%的相对密度。
这些发现凸显了脱脂条件在通过材料挤出增材制造获得高密度铝部件中的重要性。研究人员得出结论,精心控制的吸液芯脱脂结合延长的烧结时间,可以为加工含有商用热塑性粘结剂的AA6061喂料提供一条合适的途径。
还需要进一步的研究来评估烧结部件的机械性能,并确定其是否适合工业应用。
资讯来源
- Powder Metallurgy Review(2026-10-29) - 原文:Empa与AGH研究人员利用吸液芯脱脂技术在MEX铝部件中实现98%的密度 - https://www.metal-powder.tech/empa-and-agh-researchers-achieve-98-density-in-mex-aluminium-parts-using-wick-debinding/?utm_source=rss&utm_medium=rss&utm_campaign=empa-and-agh-researchers-achieve-98-density-in-mex-aluminium-parts-using-wick-debinding