共封装光学(CPO)对散热零件提出了哪些新要求?材料与结构应对
发布于:
共封装光学(CPO)对散热零件提出了哪些新要求?材料与结构应对
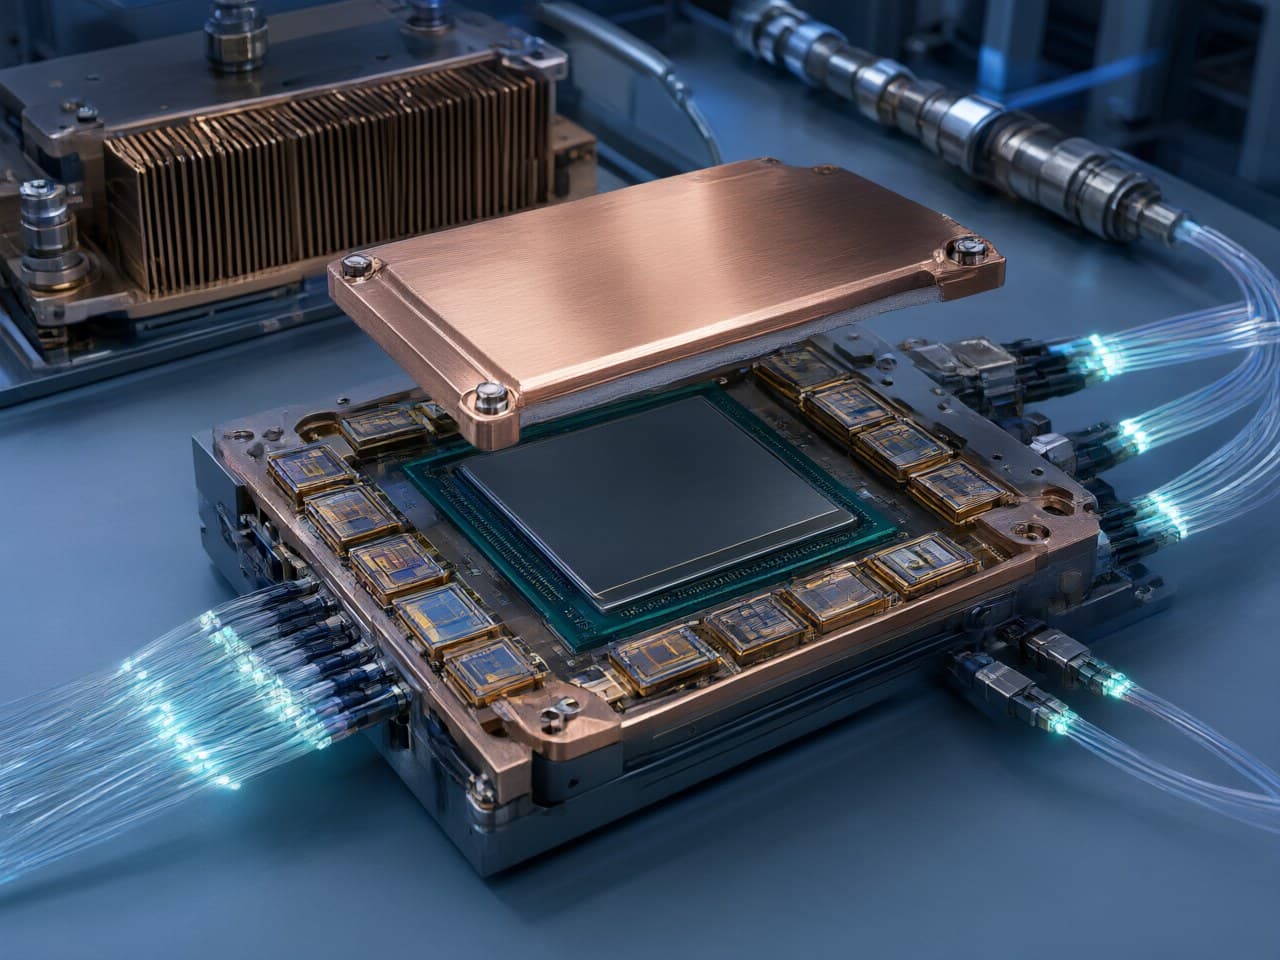
共封装光学(CPO)将光学引擎从面板移至与交换机或加速器 ASIC 相同的封装基板上。其目标是缩短电气路径并降低互连功耗。代价是热管理问题变得更加棘手。高功率 ASIC 现在与光子学和激光组件共享该基板,而这些组件对温度比之前保留在面板上的 SerDes 电路更为敏感。曾经只是简单盖板或可插拔模块散热器的热管理部件,现在必须作为精密、多功能、考虑热膨胀系数(CTE)匹配的结构件来发挥作用。
本文探讨了这一趋势如何改变对散热器、盖板和基板的要求。随后介绍了哪些材料和成形工艺最能应对这些挑战,以及金属注射成型在何处适用、在何处不适用。
共封装光学热管理将散热器转变为精密结构件
在 CPO 中,热管理部件不再是普通的铜块。它必须同时控制热通量、平面度和热机械应力。 有四个转变推动了这一变化:
- 热通量密度与邻近度。 ASIC 和光学引擎共享基板,通常还共享盖板或冷板。热量必须横向扩散,以免热点升高附近光子区域的温度。这有利于在芯片附近使用高导热铜。 - 多界面处的 CTE 失配。 硅光子芯片、陶瓷或有机基板以及激光基板各自的热膨胀率不同。导热性能优异但 CTE 严重失配的散热器可能会使组件翘曲,或在热循环期间对焊料和粘合剂接头施加应力。 - 几何复杂性。 CPO 封装中的热路径通常需要台阶、凹槽、局部基座、光纤布线让位槽,有时还需要微翅片或微通道。从实心材料中批量加工这些特征成本高昂。 - 表面与连接准备。 部件必须能够接受规定的电镀、焊接、引线键合或钎焊,而不会出现起泡或排气问题。这些表面处理是图纸要求,而非仅凭合金名称就能推断出的固有属性。
对于采购而言,结果是从购买“一种热管理材料”转变为认证一家能够协同优化材料、几何形状和表面处理的供应商。
并排比较显示哪种材料和成形工艺适合每种 CPO 热管理部件
对于 CPO 热管理部件,通常的划分是:在导热性占主导地位的场合使用纯铜,在 CTE 匹配占主导地位的场合使用钨铜。每种材料都通过与其几何形状和产量相匹配的工艺进行成形。
| 工艺/材料 | CPO 应用优势 | 局限性 | 典型适用场景 |
|---|---|---|---|
| 变形铜 CNC 加工 | 低产量下设计自由度最高;变形铜的导热性 | 随着凹槽、翅片和台阶的增加,材料去除率、加工周期和废品率上升;变形铜的 CTE 是固定的 | 原型和简单的平面盖板 |
| 铜冲压/切片 | 批量生产平面或简单翅片形状的单件成本低 | 仅限于成形工具能制造的形状;无法用于多级凹槽、台阶和封闭通道 | 大型简单盖板和标准翅片堆叠 |
| 压制烧结或熔渗钨铜,辅以机加工 | CTE 比纯铜更接近陶瓷和半导体;刚度良好 | 复杂形状通常比近净成形工艺需要更多的机加工;钨铜比铜密度更大、更重 | 简单的激光基板和外壳 |
| 金属注射成型/粉末冶金近净成形铜或钨铜,仅在关键面进行机加工 | 微翅片、薄壁、凹槽和台阶近净成形;需要 CTE 匹配时可选用钨铜;机加工仅限于基准面 | 模具成本需要产量支撑;截面尺寸受脱脂和烧结限制 | 紧凑型光学引擎散热器、芯片基座及类似批量部件 |
新莱福 MIM 将最后一行所述的混合工艺应用于纯铜、铜合金和钨铜金属注射成型。微翅片、微通道和型腔均近净成形,因此这些特征无需完全从实心铜中加工出来。后处理是同一工艺链的一部分,可包括对图纸中作为基准面的表面进行机加工。该近净成形工艺已公布的精度控制指标为相对密度 ≥ 98%,尺寸公差为 ±0.3% 至 ±0.5%。在光收发器散热器、激光二极管散热器和泵浦激光二极管冷却器上,烧结至 ≥ 98% 的相对密度可使其机械性能接近变形材料。这些数据描述的是密度和尺寸控制。它们本身并不能确立等同于变形材料的导热率或合格的电镀层叠结构。导热率、平面度和连接性能仍需在部件及封装实际使用的表面处理上进行确认。
两个简单模型说明为何材料选择和几何形状决定 CPO 热性能
通过两个教科书公式,可以在早期对路径长度、导热率、截面积和 CTE 失配进行排序。利用它们可避免后期的几何形状更改,然后通过测量或有限元分析进行确认。
1. 一维导热热阻:
R_th = t / (k · A)
此处 t 为导热路径长度,k 为导热率,A 为截面积。该关系式适用于稳态、一维且 k 为常数的情况。它忽略了侧面热损失、扩展热阻和界面热阻。从量纲上看,t/(k·A) 是单位热流下的温差。
对设计和采购的意义: 在这些假设下,将路径厚度减半或将有效截面积加倍,对 R_th 的改变程度与将导热率加倍相同。在 CPO 中,盖板和散热器位于芯片、热界面材料和冷板之间。在热点上方缩短 t 的局部基座,或增大 A 的翅片,往往是比采用更特殊合金更有效的优化手段。更薄的截面可能会增加扩展热阻,并且脱脂难度更大,因此几何优化的杠杆作用存在下限。当从实心铜中加工基座、凹槽和翅片不适用时,近净成形是使其具备可行性的批量工艺。用此公式对方案进行排序,然后通过有限元分析和热模型进行确认。
2. 键合层之间的热失配应变:
Δε ≈ (α₁ − α₂) · ΔT
此处 α₁ 和 α₂ 为两种键合材料的热膨胀系数,ΔT 为温度变化幅度。Δε 是无量纲的自由(无约束)失配应变。它不是接头中的应力。应力和翘曲还取决于弹性模量、厚度比以及堆叠结构的约束方式。单一的 ΔT 假设两种材料经历相同的温度变化。在通电的 CPO 封装中,它们通常并非如此。
对设计和采购的意义: 自由失配应变与 CTE 差值以及估算所用的温度变化幅度成正比。回流焊、功率循环和环境温度变化都可能很大,因此在确定堆叠结构之前,值得检查中等的 CTE 差值。这就是为什么在散热器直接键合到芯片或陶瓷上时,会考虑使用钨铜。其成分可使其 CTE 向匹配材料靠近,但代价是导热率低于纯铜。当柔顺的热界面材料使接头解耦时,纯铜仍然是导热优先的选择。不要将 Δε 视为疲劳寿命或翘曲数值;这些需要实际堆叠结构的刚度数据。
对于金属注射成型,一个工艺缩放说明(而非第三个热模型)很重要。型腔尺寸需考虑烧结收缩率而放大:
型腔尺寸 ≈ 部件尺寸 / (1 − 线性收缩率)
此处的线性收缩率是指从型腔(或生坯)尺寸到烧结后尺寸的收缩比例,而不是定义在成品部件上的膨胀系数。该关系式假设各向同性收缩。收缩率的一致性(而不仅仅是标称值)决定了平面度要求高的表面是可以保持烧结态,还是必须进行机加工。
金属注射成型铜和钨铜部件适用于有限的 CPO 设计窗口
当 CPO 热管理部件体积小、呈三维结构且需要批量生产时,金属注射成型就能发挥价值。仅对决定平面度和热界面的表面进行机加工或研磨。
在为金属注射成型/粉末冶金起草 CPO 散热器或基板设计时,请使用以下指南:
- 尺寸和质量: 倾向于光学引擎、激光基板和芯片基座典型的紧凑型部件。大型整体盖板通常更适合冲压或机加工。 - 壁厚均匀性: 尽可能保持截面均匀。将厚基座逐渐过渡到薄翅片,并掏空沉重的凸台,以避免脱脂和收缩受厚度突变的影响。 - 基准策略: 指定哪些面与芯片、热界面材料或冷板接触。仅在这些面预留机加工或研磨余量。除非基准另有规定,否则翅片、凹槽和让位槽保持烧结态。 - 公差预期: 根据新莱福 MIM 公布的尺寸公差带(尺寸的 ±0.3% 至 ±0.5%)来规划烧结态尺寸。更严格的平面度要求应分配给机加工或研磨面。不要将该公差带视为所有供应商通用的金属注射成型标准。 - 表面处理与连接: 在图纸上标明电镀层叠结构(例如 Ni/Au 或 Ni/Ag)、焊接或钎焊工艺以及键合焊盘区域。表面预处理取决于这些要求。举例说明某种层叠结构并不意味着该结构已在特定部件上获得认证。 - 材料划分: 在导热性占主导地位的场合使用纯铜。在部件与半导体或陶瓷刚性键合的场合使用钨铜。铜合金属于同一套金属注射成型体系,但除非已针对接头验证了该合金的导热率和 CTE,否则不能替代上述划分。新莱福 MIM 在此选择中的相关产品组合为纯铜、铜合金和钨铜金属注射成型,而非某种命名的激光模块目录配方。
工艺风险界定何时金属注射成型不是 CPO 热管理部件的正确选择
金属注射成型并非自动成为最优解。厚截面、极低产量以及烧结态无法保证的平面度,都是选择其他工艺或混合工艺的理由。
与任何供应商(包括新莱福 MIM)讨论时,需关注以下关键工艺风险:
- 厚截面或厚度突变处出现脱脂裂纹或起泡,因为粘结剂无法均匀排出。 - 壁厚不均导致的变形,这在 CPO 需要高平面度的表面上表现为翘曲。 - 来自粘结剂和气氛的残余碳或氧。在铜材中,两者都可能降低导热率并干扰电镀。密度数据不能证明间隙元素的化学状态。需询问如何控制这些元素,以及如何在成品部件上验证导热率和镀层附着力。 - 批次间的收缩率波动,这在预留任何机加工余量之前就已消耗了公差预算。
除了这些工艺风险,还存在热边界问题。铜或钨铜散热器可以降低导热热阻并减少自由失配应变。但它不能消除热界面材料或冷板的热阻,也不能替代激光器或调制器的温度控制。
在以下情况下,金属注射成型通常是不合适的选择:
- 年产量无法分摊模具成本, - 部件是大型、简单的平板, - 每个表面都需要研磨平面度,因此近净成形节省的机加工量微乎其微, - 设计每周都在变化——先用 CNC 制作原型,待几何形状冻结后再转向金属注射成型,或者 - 热预算假设了变形铜的导热率,且形状不需要近净成形的三维特征。烧结态导热率必须经过测量。相对密度不能证明这一点。
新莱福 MIM 可提供用于 CPO 热管理部件的粉末、密度和工艺控制证据
评估金属注射成型热管理供应商时,应看重可核查的粉末、密度和工艺控制,而非未公开的产品配方。 对于 CPO 散热器和基板,新莱福 MIM 相关的已公布能力包括:
- 铜和钨铜近净成形。 纯铜、铜合金和钨铜金属注射成型规定的烧结密度 ≥ 8.4 g/cm³。微翅片、微通道和型腔近净成形,以替代昂贵的铜材机加工。这与紧凑型 CPO 散热器、基板和芯片基座在几何形状上相契合。这并非声称某目录部件已针对特定光子器件获得认证,也并非所有部件都已按规定的层叠结构进行电镀、真空钎焊或研磨。 - 如何解读两个密度数据。 ≥ 8.4 g/cm³ 的烧结密度是纯铜、铜合金和钨铜金属注射成型公布的最低值。它不是特定钨铜牌号的密度。≥ 98% 的相对密度是另一项单独公布的控制指标。在光收发器散热器、激光二极管散热器和泵浦激光二极管冷却器上,烧结至 ≥ 98% 的相对密度可使其机械性能接近变形材料。如果没有实际注射成型合金的理论密度,绝对密度无法转换为相对密度,因此这两个数据不能视为同一测量结果,且两者都不是导热率规格。 - 自制粉末和喂料。 内部开发了 D50 ≤ 3 μm 的超细铜粉、超细铁粉和超细镍粉,并定制金属注射成型喂料。对于本文涉及的铜和钨铜热管理部件,需询问铜粉和喂料批次如何与成品部件追溯。D50 数据不是钨粉的规格。 - 工艺链。 混料、制粒、注射、脱脂、烧结和后处理均在内部完成。这是在询问粘结剂去除、气氛控制和表面处理时的审计范围。 - 精度控制。 该近净成形工艺公布的控制指标为相对密度 ≥ 98%,公差为 ±0.3% 至 ±0.5%。在部件认证过程中,要求提供关键特征的密度数据、尺寸报告和 Cpk 值。 - 联合开发。 针对复杂微结构的 OEM/ODM 协同开发和快速原型制作,是在开模前冻结 CPO 几何形状的实用方法。
工程和采购团队应在选择工艺前确定材料划分和基准
首先确定材料划分和基准策略。成形工艺的经济性由此决定,而非相反。
1. 在封装布局上标出热点和对温度敏感的光子区域。 2. 确定导热性占主导(铜)和 CTE 匹配占主导(钨铜)的区域。 3. 使用 R_th = t/(k·A) 对几何形状进行排序,并使用 Δε ≈ (α₁ − α₂)·ΔT 检查自由失配应变。在开模前通过有限元分析确认两者。 4. 标记必须机加工或研磨的表面,其余保持近净成形。 5. 在图纸上定义电镀、焊接、钎焊和键合要求。不要从密度或合金系列中推断这些要求。 6. 要求供应商提供密度、尺寸 Cpk、热预算所需的导热率以及粉末批次可追溯性。 7. 联系新莱福 MIM 获取此类部件的工程支持。 访问 https://www.newlifematerial.com 申请咨询、CPO 散热器或基板的可制造性设计审查,以及围绕该封装定制的铜或钨铜金属注射成型方案。
参考文献
1. German, R. M., & Bose, A. 《金属与陶瓷注射成型》。金属粉末工业联合会,1997。 2. Heaney, D. F. (编). 《金属注射成型手册》。Woodhead 出版公司。 3. Incropera, F. P., DeWitt, D. P., Bergman, T. L., & Lavine, A. S. 《传热与传质基础》。Wiley。 4. MPIF 标准 35,《金属注射成型件材料标准》。金属粉末工业联合会。 5. 光互联网论坛。共封装框架文档。oiforum.com。仅作架构背景参考;本文中的热数据均未取自该论坛。 6. 新莱福 MIM。纯铜、铜合金和钨铜金属注射成型已公布的工艺能力(烧结密度、相对密度、尺寸公差、自制铜/铁/镍粉末粒径、工艺链及 OEM/ODM 开发)。https://www.newlifematerial.com