光模块壳体与热管理件用 MIM 近净成形,能省掉哪些机加工工序?
发布于:
光模块壳体与热管理件用 MIM 近净成形,能省掉哪些机加工工序?
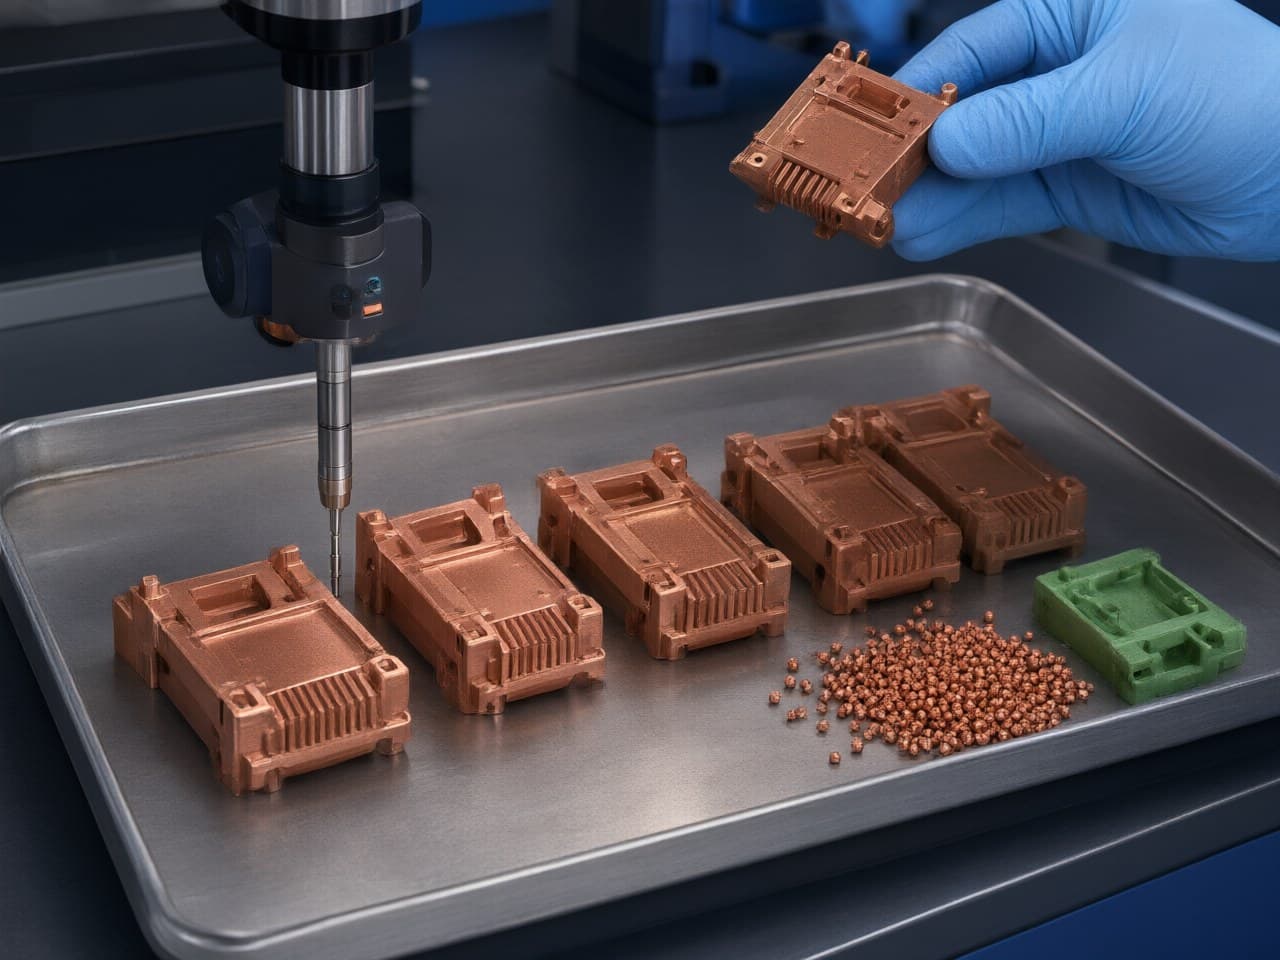
光模块外壳是一个看似简单实则成本高昂的零件。它体积小、壁薄、带有型腔和凸台,通常选用导热性好的铜合金制造——而这恰恰是最难切削的材料类别。与之配套的热扩散器情况更糟:它是一块带有散热片或流道的铜板,大部分的材料去除量只产生了切屑,而非实际功能。
近净成形金属注射成型(MIM)并没有将机加工作为一个整体类别完全消除。它消除的是一类特定的工序——粗加工工序,其唯一任务就是将棒料逐步加工成接近成品形状的轮廓——并留下少量高价值的精加工切削工序。确切知道哪些切削工序转移到模具中完成,哪些保留在铣床上,这就是决策的全部核心。
光模块外壳的成本问题在于机加工时间,而非铜材本身
在机加工铜外壳中,生产周期时间主要由工序清单决定,而不仅仅是铜材的账单:锯切棒料、铣端面、粗加工型腔、半精加工、精加工型腔壁、铣削外部台阶、铣削或切片加工散热片阵列、钻孔和攻丝、去毛刺,最后电镀。对于带有型腔的薄壁外壳,棒料的很大一部分变成了必须回收和重熔的切屑。买飞比(材料利用率)应根据手头零件的实际毛坯质量和成品质量来计算;这里不使用通用的百分比。
还有三项次要成本随之产生:反复重新装夹(每次装夹都会引入基准误差并增加搬运步骤)、在粘性铜合金中的刀具磨损,以及手工去毛刺——这是一项随零件数量增加而增加且难以保持Cpk(工序能力指数)的人工步骤。因此,实际问题不是抽象地讨论“金属注射成型还是CNC”,而是这些工序中究竟有哪些是必须存在的。
近净成形金属注射成型消除了粗加工、散热片铣削和去毛刺,仅保留基准切削
对于典型的外壳,当型腔、外部台阶、凸台和散热片区域全部在模具中成形时,消失的工序包括:
- 型腔粗加工和半精加工——占用周期时间最大的单一工序块。 - 散热片阵列铣削或切片加工——只要该区域能够被填充、设计拔模角并顺利脱模,散热片、微散热片和微流道就由模具成形,而非通过刀具路径加工。 - 凸台、支撑柱和安装垫加工——与主体一起直接模塑成形。 - 外部轮廓和台阶铣削——型腔定义了原本需要铣床走刀加工的轮廓;可能会留下分型线痕迹。 - 内部型腔去毛刺——型腔底部没有断续切削,因此避免了该底部的加工毛刺。 - 粗加工工序间的反复重新装夹——一个近净成形零件取代了多次中间装夹。 - 从外壳毛坯产生大量切屑——机加工切屑量急剧下降。流道、浇口和工艺废料依然存在,需计入材料利用率估算中。
保留在铣床上的是一组简短的、低材料去除量的工序清单:基准面、对平面度有要求的盖板凸台或密封面、光纤插座等精密孔、螺纹和攻丝孔,偶尔还有研磨或珩磨。分型线飞边、浇口残留或顶针痕迹可能仍需要轻微的去飞边或倒棱;这与型腔底部去毛刺不是同一道工序,在样品证明无需处理之前,应将其保留在工艺路线中。如果最终规格要求电镀,电镀工序不会因成形工艺的改变而改变。剩余的切削都是小余量的精加工——与粗加工周期相比成本很低,且比材料去除序列更容易控制尺寸。这就是真正的经济效益:金属注射成型并没有消除机加工,而是将其从材料去除问题缩减为尺寸控制问题。
工艺路线与粘结剂对比揭示了各工艺的适用边界
下表比较了小型铜外壳或热扩散器的实际可行成形工艺路线。这是一个决策辅助工具,而非排名——更优的工艺路线会随着产量、壁厚和平面度要求的变化而翻转。
| 工艺路线 | 模具中成形的特征 | 消除的机加工 | 仍需的机加工 | 合格验证约束条件 |
|---|---|---|---|---|
| 铜棒料CNC加工 | 无——每个特征都是切削出来的 | — | 全部 | 复杂薄壁几何形状的周期时间和买飞比 |
| 切片散热片+钎焊底座 | 仅散热片阵列 | 散热片铣削 | 底座加工、连接、接头平面度 | 引入了第二个零件和接头;必须验证接头的热性能和可靠性 |
| 压铸铝/锌+电镀 | 外壳壳体 | 型腔铣削、轮廓加工 | 孔、螺纹、电镀前处理 | 合金不是铜;必须根据规格验证导电性、致密性和电镀质量 |
| 金属注射成型近净成形(铜/铜合金/钨铜) | 型腔、散热片、微流道、凸台、轮廓(烧结态近净成形) | 粗加工、散热片铣削、凸台、型腔底部去毛刺、反复粗加工装夹 | 基准面、密封凸台、精密孔、螺纹;可能的轻微去飞边 | 模具摊销;生产批次测量的收缩率;可成形的长径比和平面度 |
| 冲压层压叠片 | 每层2.5D轮廓 | 2D轮廓切割 | 堆叠、粘接;真正的3D特征超出该工艺范围 | 盲3D型腔不是叠片几何形状 |
当零件材质为铜时,粘结剂的化学性质与成形工艺路线同等重要,因为脱脂和烧结共同决定了残余碳含量、增氧量以及最终尺寸。以下注释是需要与MIM喂料供应商确认的工艺约束条件,而非针对某种特定化合物的测量结果。
| 粘结剂体系 | 脱脂路线 | 对铜零件的影响 | 需与供应商验证的约束条件 |
|---|---|---|---|
| 蜡/聚烯烃 | 脱脂,缓慢升温 | 常见的脱脂路线;但铜材上的碳残留和氧化并非自动合格 | 升温速率与截面厚度的关系;开裂;实际截面上的残余碳 |
| PEG/水溶性 | 溶剂或水溶解,然后脱脂去除骨架 | 可溶组分在骨架烧除前被去除;残余碳仍取决于骨架和热循环 | 生坯尺寸稳定性;槽液控制;骨架残留 |
| POM/催化 | 酸气 | 酸气会腐蚀铜;必须在具体合金上证明兼容性,而不能仅凭粘结剂名称推断 | 气氛兼容性;炉膛清洁度;实际零件的表面和碳/氧结果 |
| 多组分/专有 | 两阶段 | 收缩率是MIM喂料特有的 | 来自实际MIM喂料批次的各轴向收缩率数据 |
盈亏平衡产量与收缩率计算在报价到达前就决定了工艺路线
在确定供应商之前,有两个关系式构成了工艺路线论证的框架。它们本身并不能直接得出交叉点产量:成本和收缩率必须经过报价和实际测量。假设的单位成本不能替代这些输入数据。
1. 盈亏平衡产量。 金属注射成型承担模具成本;CNC承担机时成本。
N* = C_tool / (U_CNC − U_MIM)
其中,C_tool 是需要摊销的模具和开发成本,U_CNC 和 U_MIM 是在相同成品规格下的单位成本。量纲:货币除以单件货币得到件数。该关系式假设 U_CNC > U_MIM,将两种单位成本视为在相关产量下具有可比性,并忽略了资金的时间价值、学习曲线和物流因素。U_MIM 必须包括剩余的机加工、任何所需的电镀、良率损失和二次工序——而不仅仅是烧结态价格。代入项目自身的报价,并将 N* 与经风险调整后的预测产量进行比较。不要孤立地评判模具这一成本项,也不要套用通用的交叉点产量。
2. 收缩率补偿。 模具尺寸不等于零件尺寸。在各向同性线性收缩假设下,
L_die = L_part / (1 − S)
其中 S 是线性烧结收缩率,以小数形式表示,而非百分比。如果供应商报价为15%,代入公式的值是0.15,而不是15。实际收缩率通常是各向异性的(流动方向与横向);该标量公式仅作为初步估算。生产模具的补偿应使用来自生产MIM喂料批次的各轴向实测收缩系数。
仅为代数示例——并非新莱福 MIM喂料的收缩系数,也不是实测零件数据。当成品尺寸为30.00 mm且 S = 0.15 时,需要 L_die = 30 / 0.85 = 35.29 mm。不能混淆两种灵敏度:
- 模具设计阶段所需的模具尺寸:dL_die/dS = L_part / (1 − S)^2 = 30 / 0.85^2 ≈ 41.5 mm / 单位S。0.1个百分点(ΔS = 0.001,而不是0.1)的误差会使模具尺寸移动约42 µm。 - 模具加工完成后的成品长度:对于相同的0.1个百分点误差,|ΔL_part| ≈ L_die × |ΔS| ≈ 35 µm。
30.00 mm 的 ±0.3% 公差带是 ±90 µm。由0.1个百分点收缩率误差引起的约35 µm的成品长度偏移,占该单侧公差带的很大比例。这就是为什么该工艺规定的 ±0.3–0.5% 级别的通用烧结态公差不应被要求覆盖所有尺寸标注,以及为什么高精度表面应留给烧结后精加工的原因。应要求提供来自生产MIM喂料批次的各轴向收缩率,以及指定关键尺寸的Cpk,而不是依赖通用数据表。
设计窗口由壁厚、长径比以及哪些表面必须保持平面来决定
金属注射成型的自由度来自于模具,因此面向制造的设计(DFM)讨论应围绕模具而非机器展开。均匀的壁厚可以避免在盖板凸台上表现为缩痕的差异收缩;急剧的厚薄过渡是脱脂和烧结应力集中的地方。散热片和微流道区域是一个长径比、拔模角和脱模问题:保持散热片高度相对于厚度适中,增加拔模角,并根据具体模具确认实际极限,而不是依赖通用图表。模塑成形的散热片不是切片矩形散热片的几何复制品;热模型应使用模具能够脱模的截面。用圆角代替尖锐的内部角落、所有必须脱模的壁面增加拔模角、以及将浇口设置在远离密封面的位置(以避免熔接痕进入防泄漏关键区域)是反复需要修正的设计点。
良好的设计习惯是在图纸上将尺寸分为两类:在模具中成形的尺寸(型腔、散热片、凸台、轮廓、安装垫)和烧结后精加工的尺寸(基准、密封凸台、孔、螺纹)。在第二类尺寸上留出明确的机加工余量。该余量是针对具体零件和工艺的;根据实测收缩率和精加工方法来设定,这两种工艺就会停止相互竞争并开始协同工作。当图纸上充斥着大量超紧公差标注而非复杂几何形状时,CNC通常仍然是更经济的路线。金属注射成型的优势在于那些原本会被粗加工切除的几何形状,而不是每个特征都能达到极紧的公差。
当薄散热片、大平面或小批量主导成本时,金属注射成型是错误的答案
值得明确指出的失效模式(因为规划不当的金属注射成型项目成本高于保守的CNC项目)是工艺边界——而不是实测废品率的清单:
- 在截面厚度急剧变化处容易产生脱脂和烧结裂纹。薄壁上的厚凸台是一个需要通过设计消除或在试验中验证的风险,而不是一个可以假定能顺利成形的特征。 - 散热片和微流道长径比。 模塑成形的散热片需要拔模角,并且必须能够脱模和经受住脱脂过程。只有切片加工才能产生的刀刃状、极高长径比区域不会自动从工艺路线中移除;在取消散热片铣削工序前,请确认可成形性。 - 碳和氧控制。 铜容易氧化,且粘结剂残留会影响烧结结果。必须控制气氛和热循环,并在实际零件上验证结果,而不是仅凭合金名称推断。 - 不要从烧结密度或合金系列名称推断导热率。 密度和化学成分是必要的控制指标。导热率、电镀后的平面度以及散热片区域性能是需要在零件级别进行测量或以其他方式验证的结果。 - 长尺寸的收缩率分散。 基于规定通用公差的计算,而非实测零件:在 ±0.3–0.5% 时,60 mm 的跨度会带有 ±180–300 µm 的偏差。任何更紧的公差都应留给后道机加工。 - 大薄平面的变形。 宽盖板凸台或薄散热片区域的平面度可能会在烧结过程中发生漂移。如果平面度是决定性要求,请从一开始就规划精加工工序。 - 模具与原型数量。 生产模具的合理性取决于产量以及机加工无法经济地重复的几何形状。原型和单件样品应按铣床加工成本或作为限定范围的快速样品来核算成本,而不是假定需要开生产模具。快速取样是与多腔生产模具不同的独立路线,应据此报价。 - 极厚的截面和大的包络尺寸会延长烧结周期并使密度均匀性复杂化。
如果适用上述两条或更多情况,诚恳的建议是采用混合方案:先机加工原型,然后仅将高产量、几何形状复杂的变体转换为金属注射成型——并明确核算这种拆分成本。
可审计的证据胜过能力宣传册:粉末、MIM喂料、Cpk和可追溯性
由于工艺路线的收益取决于对收缩率的控制,工艺链应该是可检查的,而不是仅仅停留在声明层面。新莱福 MIM 的铜和钨铜金属注射成型工艺路线在以下四个方面具有相关性,设计或采购工程师可以针对声明的能力进行审计:
- 粉末和MIM喂料为自主生产。 自主研发的 D50 ≤ 3 µm 超细铜粉、超细铁粉和镍粉,以及定制MIM喂料。收缩率可以基于已知的粉末和混合历史进行管理,而不是将其视为未知的进口MIM喂料;报价中仍应要求提供批次可追溯性。 - 铜热管理硬件是明确的生产路线。 烧结密度 ≥ 8.4 g/cm³ 的纯铜、铜合金和钨铜金属注射成型零件,微散热片、微流道和型腔近净成形——这类几何形状原本需要从棒料铣削加工。 - 尺寸能力声明为一个通用范围,且是可测量的。 相对密度 ≥ 98%,通用公差为 ±0.3–0.5%。基准面、密封凸台、精密孔和螺纹仍为烧结后工序。后处理是声明的工艺链的一部分;报价应说明包含哪些切削工序,以便公差链明确。 - 质量体系认证是审计框架。 IATF 16949、ISO 9001 和 ISO 14001。要求提供该零件指定关键尺寸的 Cpk,而不是目录值。
提供一份外壳图纸和一份热扩散器图纸以进行逐路线对比
如果使用真实数据进行决策,成本是很低的。需要准备的内容:
1. 一份2D图纸,将模具成形尺寸与后道机加工尺寸分开,并标出成品加工余量。 2. 每个变体的年产量和总寿命期产量,以便针对CNC替代方案(而非目录价格)计算盈亏平衡产量。 3. 热管理要求——散热片区域、流道宽度、底座厚度——以便综合评估模具概念和烧结周期,包括拔模角和脱模。 4. 确实无法放宽的平面度和孔标注;这些定义了哪些工序保留在铣床上。 5. 原型数量,以便如实核算混合路径(先机加工或快速取样,后开生产模具)的成本。
然后访问 https://www.newlifematerial.com 并联系 新莱福 MIM 进行咨询:发送外壳和热扩散器图纸以及目标产量,新莱福MIM应用工程团队将返回一份逐路线对比报告——模具消除了哪些机加工工序,保留了哪些工序,以及围绕尺寸和热管理要求构建的工程方案。
参考文献
1. MPIF 标准 35,《金属注射成型零件材料标准》,金属粉末工业联合会。 2. ISO 22068:2012,《烧结金属注射成型材料——规范》,国际标准化组织。 3. German, R. M. 和 Bose, A.,《金属与陶瓷的注射成型》,金属粉末工业联合会,1997年。 4. German, R. M.,《粉末冶金与颗粒材料加工》,金属粉末工业联合会,2005年。 5. 《ASM手册,第7卷:粉末金属技术与应用》,ASM国际,1998年。 6. 新莱福 MIM,工艺与产品信息,https://www.newlifematerial.com。