钨铜(W-Cu)与纯铜散热基板怎么选?导热率与热膨胀系数的匹配逻辑
发布于:
钨铜(W-Cu)与纯铜散热基板怎么选?导热率与热膨胀系数的匹配逻辑
核心决策不仅关乎热导率——更在于热膨胀系数驱动的可靠性
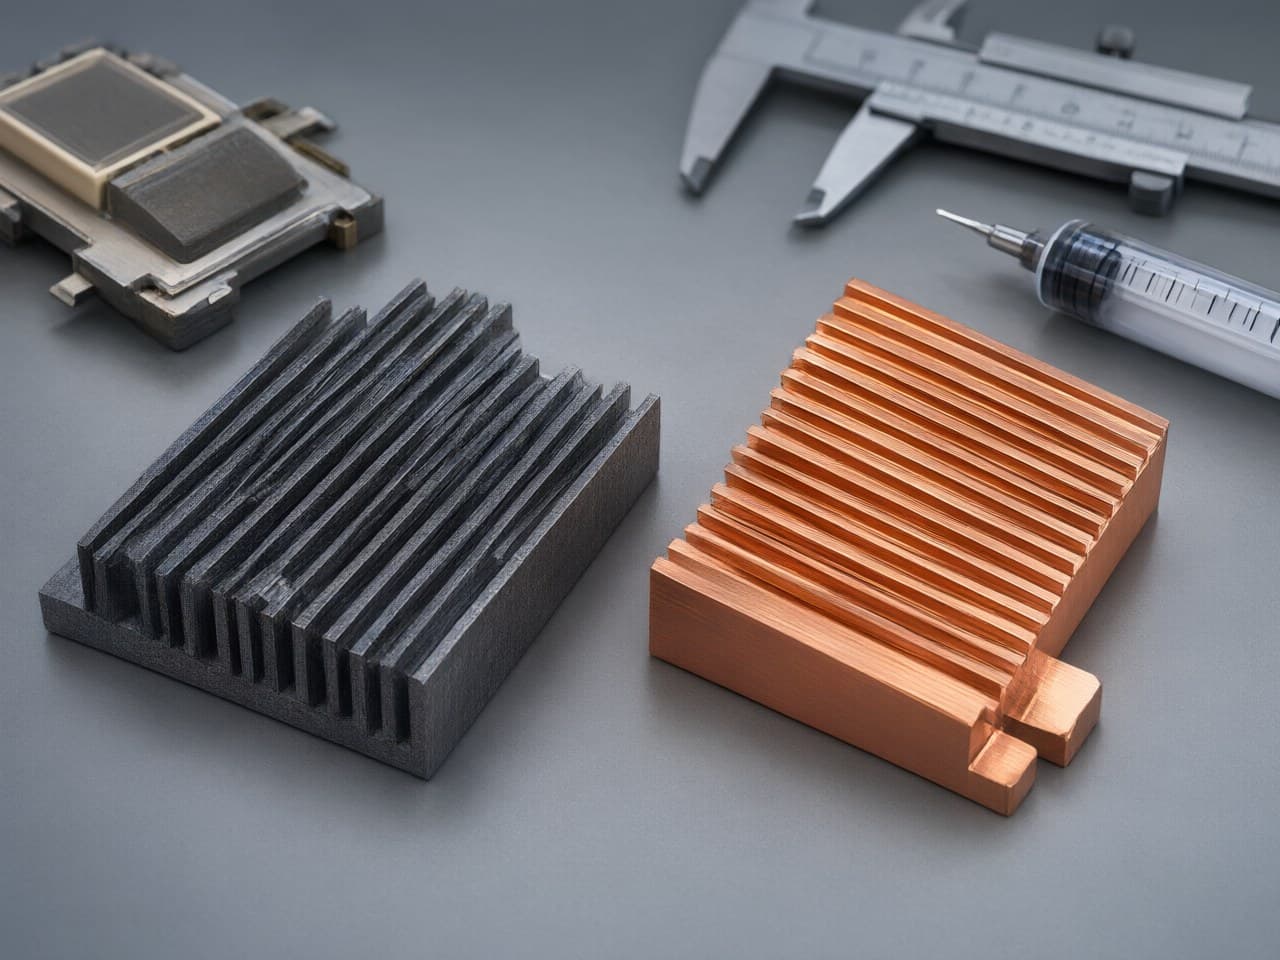
每位热工程师都知道,纯铜在常见封装金属中具有最高的热导率——大约为 390–400 W/m·K。然而,导致产品寿命终结的失效模式很少是初始阶段散热不足。它是由于反复的热循环与不匹配的热膨胀系数 (CTE) 对抗,在焊点、芯片贴装界面以及陶瓷-金属键合处产生的累积疲劳。正是这种张力使得钨铜与纯铜基板的选择成为功率电子、射频模块和半导体封装中最关键的面向制造的设计 (DFM) 决策之一。
纯铜的 CTE 接近 17 ppm/°C。氧化铝 (Al₂O₃) 基板约为 7 ppm/°C;氮化铝 (AlN) 约为 4.5 ppm/°C;GaN 和 SiC 芯片材料通常落在 3.2–5.6 ppm/°C 范围内(包括结晶学各向异性)。铜与这些陶瓷或化合物半导体之间的不匹配程度足以在高可靠性热循环下导致翘曲、焊点开裂和分层。钨铜复合材料 (W-Cu) 让设计人员能够通过调整钨铜比例来降低 CTE,使基板更接近芯片和陶瓷载体。
钨铜成分以牺牲峰值热导率为代价,换取相对于纯铜的可调 CTE 匹配
下表总结了最常指定成分的关键热学和力学性能。钨铜的热导率和 CTE 取决于成分;这些范围是全致密材料的文献值,不能替代对特定批次的进料检验。
| 属性 | 纯铜 | W70Cu30 | W80Cu20 | W90Cu10 |
|---|---|---|---|---|
| 热导率 (W/m·K) | 390–400 | ~190–210 | ~170–190 | ~140–170 |
| CTE (ppm/°C, 20–200 °C) | ~17 | ~9–10 | ~7–8 | ~5–6.5 |
| 密度 (g/cm³) | 8.9 | ~14.5 | ~15.6 | ~16.8 |
| 弯曲/屈服强度 | 中等 | 高 | 非常高 | 非常高 |
| 与 AlN / GaN / SiC 的 CTE 匹配度 | 差 | 良好 | 非常好 | 极佳 |
| 与 Al₂O₃ 的 CTE 匹配度 | 差–一般 | 非常好 | 良好 | 匹配度过高 |
| 相对材料成本 | 低 | 中等–高 | 高 | 高 |
这对设计决策的意义: 当芯片或基板是化合物半导体(GaN、SiC)或 AlN 陶瓷时,W80Cu20 或 W90Cu10 提供最接近的 CTE 匹配,通常是焊点疲劳寿命的起点。当载体是 Al₂O₃ 时,W70Cu30 通常能达到实际的最佳平衡点。当组件使用柔顺的芯片贴装材料、在温和的热循环环境中运行,或者绝对峰值热导率是首要限制因素时,纯铜仍然是正确的选择。
界面应力与 CTE 不匹配成正比,这就是为什么成分选择决定了疲劳风险
两种材料键合界面处的热弹性应力可近似表示为:
其中 Δα 是基板与芯片/陶瓷之间的 CTE 差值(单位为 1/°C,即 ppm/°C × 10⁻⁶),ΔT 是运行或回流期间的温度波动,E_eff 是考虑了焊料或芯片贴装中间层的有效模量,ν 是泊松比。这是一阶双轴估算;它不能替代有限元分析或资格测试。
这告诉设计人员: 界面应力与 CTE 不匹配呈线性比例。将 Δα 从约 10 ppm/°C(铜在 AlN 上,数量级)降低到约 3 ppm/°C(W80Cu20 在 AlN 上),可将该一阶驱动力降低约三分之二。对于功率循环曲线中约 150 °C 的 ΔT,这往往是早期界面开裂与可设计为高可靠性循环曲线的焊点之间的区别。实际寿命仍取决于焊料成分、几何形状和保温时间。权衡在于体积热导率比纯铜降低约 50%,这必须在几何形状上予以弥补——更薄的基板、微通道或翅片结构。
纯铜和钨铜仅在特定的设计窗口内各具优势
首选纯铜的情况:
- 热路径较短,且主要热阻位于散热器到环境界面,而非芯片贴装层。 - 组件使用柔软、柔顺的芯片贴装材料(如铟焊料、导热硅脂),能够吸收 CTE 不匹配应变。 - 工作温度波动温和(ΔT < 40–60 °C)且总循环次数较低。 - 需要最大的热扩散——例如光收发器热扩散器,其中翘曲通过薄截面设计来管理。
首选钨铜(W70Cu30 或 W80Cu20)的情况:
- 芯片材料是 GaN、GaAs 或 SiC,且基板是 AlN 或 BeO——均为低 CTE 材料。 - 使用硬焊料(AuSn、AuGe)进行气密或高可靠性芯片贴装,几乎没有柔顺性来吸收不匹配。 - 产品必须承受 MIL-STD 或 AEC-Q 类型的热循环曲线(通常为 -55 °C 至 +150 °C,1000 次以上循环——请确认管理标准中的确切条件)。 - 必须在产品生命周期内保持尺寸稳定性和平整度——这对射频功率放大器模块和激光二极管子安装座至关重要。 - 气密封装需要具有 CTE 匹配法兰的外壳或盖子,以限制密封泄漏。
金属注射成型近净成形钨铜仅在密度、碳含量、收缩率和零件尺寸保持在工艺极限内时才具有优势
钨铜基板的金属注射成型/粉末冶金近净成形加工可以减少钨铜的困难机加工,并整合那些熔渗加机加工必须从毛坯上铣削出来的特征。工程师仍应将以下视为硬性工艺极限,而非脚注。
密度敏感性。 钨铜的热导率强烈依赖于烧结密度。在相对密度低于约 97% 时,残余孔隙会不成比例地降低热导率,因为孔隙充当热绝缘体。实现 ≥ 98% 的相对密度——新莱福 MIM 公布的近净成形控制水平——对于零件达到其成分的文献热导率范围至关重要。
碳控制。 粘结剂脱脂残留的碳会在晶界形成碳化钨,降低热导率和延展性。脱脂气氛控制和烧结曲线纪律是不可妥协的。
收缩均匀性。 钨铜零件在烧结过程中通常线性收缩约 15–20%。不均匀的壁厚或截面突变会放大差异收缩,导致翘曲或开裂。DFM 审查应针对均匀的壁厚和渐进的过渡。
金属注射成型不是最佳选择的情况:
- 非常大的基板(任何尺寸 > 50–80 mm),其收缩公差累积超过标称尺寸的 ±0.3–0.5%。 - 超薄基板(< 0.3 mm),流延成型或轧制板材是更好的选择。 - 个位数的原型数量,从钨铜坯料进行 CNC 加工可能比模具投资更快、更便宜。 - 设计需要全致密纯铜的绝对峰值热导率,并且能够使用柔顺贴装来容忍铜的 CTE。
粉末粒度分布、烧结密度和表面光洁度决定钨铜基板是否符合数据手册
对于评估钨铜基板供应商的采购团队,三个审计检查点最为重要。
粉末和 MIM喂料控制。 新莱福 MIM 自主研发超细铜粉、超细铁粉和镍粉(D50 ≤ 3 μm)及定制 MIM喂料,钨铜是其中的生产材料体系之一。控制粉末粒度分布是实现均匀烧结密度和低残余孔隙率的最大实际杠杆——因此也是客户实际获得的热导率的关键。
烧结密度验证。 新莱福 MIM 的近净成形控制目标是相对密度 ≥ 98%,这是钨铜散热器、基板、热扩散器和电子封装外壳要使热导率符合上述成分表所需的密度底线。W70Cu30 和 W80Cu20 等常见封装成分涵盖了半导体和射频堆栈最常需要的 CTE 窗口。对于纯铜和铜合金金属注射成型热学零件,公布的烧结密度底线为 ≥ 8.4 g/cm³。
表面兼容性与下游加工。 基板可指定用于 Ni/Au 和 Ni/Ag 电镀、真空钎焊、焊接、引线键合和镜面抛光研磨,因此在完成封装所需的表面处理后可直接投入标准半导体封装流程。
复杂几何形状能力。 金属注射成型近净成形能够制造微通道、微翅片、阶梯腔和多级结构,这些从实心钨铜坯料机加工成本高昂。这对于高功率密度布局(GaN HEMT、SiC MOSFET、高功率激光器阵列)至关重要,在这些布局中,基板中集成微通道冷却是一种设计选项,而非机加工的事后补救。
随着宽禁带器件和硬焊料的普及,CTE 匹配正变得愈发关键
三个趋同的趋势正将高性能散热基板推向钨铜,而非纯铜:
1. 宽禁带半导体的采用。 GaN 和 SiC 器件的运行结温和功率密度高于硅,提高了 ΔT 和 CTE 不匹配的成本。 2. 用于提高可靠性的硬焊料芯片贴装。 AuSn 和烧结银芯片贴装——在汽车和航空航天领域日益被指定——提供几乎为零的柔顺性,因此 CTE 匹配成为界面应力的唯一调节杠杆。 3. 小型化和 3D 封装。 更小的芯片和更紧的节距减少了可用于分配应力的焊点面积,放大了任何剩余的 CTE 不匹配。
纯铜将继续服务于大批量、成本敏感、中等可靠性的应用。对于不断增长的高可靠性、高功率密度电子领域,通过金属注射成型/粉末冶金近净成形工艺制造的钨铜基板是实现 CTE 匹配热管理的可扩展路径。
以下四个后续步骤将降低钨铜与纯铜选择的风险
1. 绘制您的 CTE 链。 列出热堆栈中的每种材料——芯片、芯片贴装、基板、载体、散热器——及其 CTE。最大不匹配界面是钨铜与铜决策影响最大的地方。 2. 定义您的热循环曲线。 量化 ΔT、循环次数和保温时间。如果资格标准要求在使用硬焊料的情况下进行数百次 ΔT > 100 °C 的循环,钨铜应作为基准。 3. 尽早评估几何复杂性。 如果基板需要微通道、阶梯腔或薄壁特征,请在轮廓图冻结前比较金属注射成型近净成形成本与从坯料进行 CNC 加工的成本。 4. 向新莱福 MIM 申请 DFM 审查和快速原型。 访问 www.newlifematerial.com 联系新莱福 MIM 应用工程团队进行咨询、CTE 匹配分析,以及针对您的芯片、封装和可靠性要求量身定制的钨铜或纯铜基板工程支持。
参考文献
1. ASM International, ASM Specialty Handbook: Copper and Copper Alloys, ASM International, 2001. 2. German, R. M., Sintering Theory and Practice, Wiley-Interscience, 1996. 3. Johnson, R. W., et al., "The Changing Automotive Environment: High-Temperature Electronics," IEEE Transactions on Electronics Packaging Manufacturing, vol. 27, no. 3, 2004. 4. JEDEC Standard JESD22-A104, "Temperature Cycling," JEDEC Solid State Technology Association. 5. 新莱福 MIM 官方产品页面:钨铜散热器、钨铜基板、芯片散热器底座、铜热封装组件 — www.newlifematerial.com。