铜 MIM 件如何镀镍/锡/银/金?镀层结合力与后续钎焊、键合的兼容性
发布于:
铜 MIM 件如何镀镍/锡/银/金?镀层结合力与后续钎焊、键合的兼容性
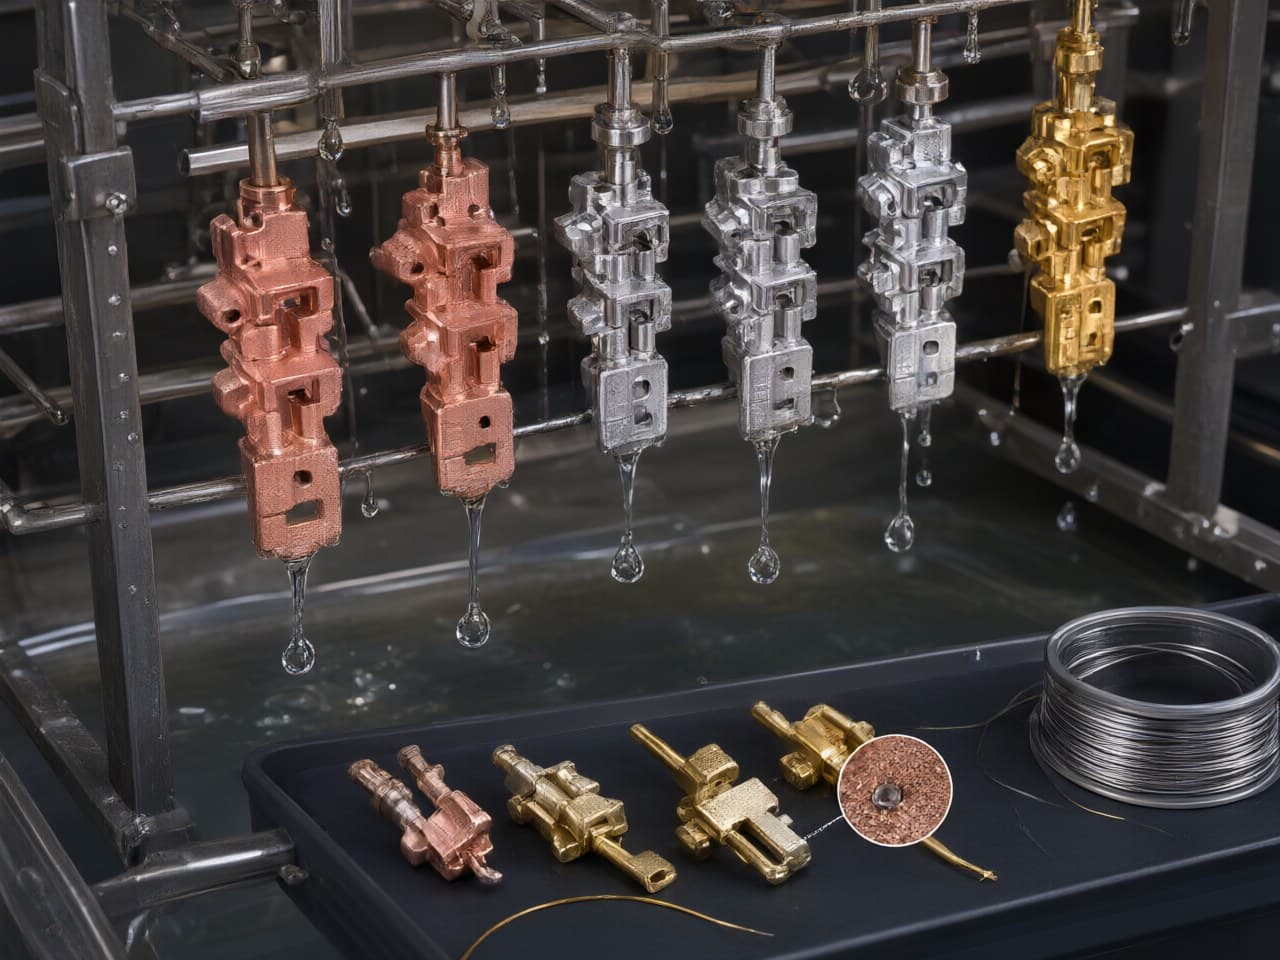
铜金属注射成型零件可镀镍、锡、银或金。通过正确的表面预处理和镀层组合,这些表面处理能够与标准焊接、钎焊和键合工艺保持兼容。这些是连接器和触点用铜合金零件的常见表面处理方式,在报价阶段会根据具体应用确定合适的镀层。工程工作的重点在于细节。您需要正确准备烧结表面,选择能够保护后续接头的底层,并设计零件以便电镀线能够顺利加工。
本指南从优化的角度进行探讨。请将镀层组合、烧结基体和下游连接步骤视为一个系统,而不是三个独立的采购环节。
铜金属注射成型零件的电镀决策应从连接工艺出发,而非表面处理目录
最可靠的电镀规范是从最终接头逆向推导得出的。该接头可能是回流焊、火焰或炉中钎焊、金线或铝线键合、芯片贴装,或是可分离的触点界面。
设计人员通常凭习惯选择表面处理,例如“因为是触点所以选金”。然后该镀层就会遇到并非为其选择的工艺。以下几个例子:
- 硬质、钴硬化金在滑动触点上表现良好,但不适合金线键合。 - 溶解到锡基焊接接头中的厚金层会使其变脆。这就是为什么 IPC J-STD-001 等焊接标准会规定在可焊表面去除金层。 - 铜上的裸锡在储存期间会不断形成铜锡金属间化合物,从而逐渐消耗可焊锡层。
对于金属注射成型而言,还有一个变量,即烧结表面。它可能带有炉内气氛和冷却路径残留的氧化物,具有典型的烧结态粗糙度,并且可能保留一些表面连通的孔隙。电镀化学液会与这三者发生相互作用。因此,成本优化意味着规定能够经受住您的连接工艺和使用环境的最低限度镀层组合,而不是为了掩盖未知因素而过度电镀。
镍、锡、银和金的主要区别在于它们所保护的下游工艺
下表比较了应用于烧结铜及铜合金金属注射成型基体的四种常见表面处理。厚度等级应根据相关的 ASTM 标准进行规定,而不是凭经验法则。
| 表面处理 | 在铜金属注射成型零件上的主要作用 | 下游兼容性 | 金属注射成型特有的附着力与质量关注点 | 典型优化手段 |
|---|---|---|---|---|
| 镍(电解镍,ASTM B689;或化学镀镍磷,ASTM B733) | 扩散阻挡层和防腐蚀底层;金、锡、银的底层 | 新鲜时或表面覆盖金/锡时可焊;是铝线键合和钎焊准备的良好底层 | 需要无氧化物的活化表面。开放孔隙中截留的溶液会导致起泡。化学镀镍的磷含量会改变可焊性和硬度 | 使用镍作为阻挡层,并保持贵金属顶层较薄 |
| 锡(无光锡或熔融锡,ASTM B545) | 用于压接和焊接连接器端子的可焊表面处理 | 回流焊和波峰焊;压接 | 储存期间铜锡金属间化合物的生长。晶须风险(按 JESD201 评估)。镍底层可减缓两者 | 镍底层加无光锡;规定可焊性的保质期 |
| 银(ASTM B700) | 高导电触点和电源接口表面处理;钎焊辅助 | 焊接和钎焊;大电流螺栓连接或弹簧触点 | 在含硫环境中变色。在偏压和湿度下发生离子迁移。多孔基体会残留加速变色的物质 | 防变色后处理;在规范中规定硫暴露条件 |
| 金(ASTM B488;软金与硬金等级) | 低且稳定的接触电阻;键合表面 | 软金适用于金线键合和芯片贴装。硬金适用于滑动触点。镍上的薄金可焊 | 若无镍阻挡层,金和铜会相互扩散,特别是在受热时。焊接接头中过厚的金有变脆风险。金层中的孔隙会使镍或铜暴露于腐蚀环境中 | 根据功能规定金的等级;采用选择性或局部电镀以降低成本 |
钨铜需要单独说明。新莱福 MIM 生产钨铜金属注射成型零件以及纯铜和铜合金零件。钨铜表面不像变形铜那样活化:含钨表面和铜相不会对相同的活化化学液产生响应。这些零件的电镀应在生产条件下的样品上进行验证,而不是在变形铜试片上。
该主题没有可靠的封闭形式模型将烧结铜上的电镀参数与附着力联系起来,因此此处不提供公式。附着力是通过测试确定的,而不是通过计算。
镀铜金属注射成型零件的设计窗口由密度、几何形状和电镀可达性决定
金属注射成型零件上的电镀附着力始于基体。高烧结密度可最大限度地减少表面连通的孔隙,而这些孔隙是电镀液截留、烘烤后起泡和渗出污渍的主要来源。在设计窗口内,请关注以下几点:
- 密度和表面状态。在图纸或质量协议中规定密度要求。就镀镍冲击层或第一层之前如何清洁和活化烧结态表面达成一致。 - 盲孔、深槽和微通道。这些部位难以清洗且分散能力差。如果内部特征不需要电镀,请将其遮蔽或接受无镀层区域,而不是追求内部厚度均匀。 - 锐边和薄翅片。这些部位会集中电流密度,导致边缘厚度增加而凹陷处变薄。边缘倒角有助于成型和电镀的均匀性。 - 尺寸预算。电镀会增加每个电镀表面的厚度。请在烧结公差内分配该厚度。在高精度近净成形铜金属注射成型方面,新莱福 MIM 将公差控制在 ±0.3%–0.5%,这是电镀厚度预算必须共享的范围,特别是在压接销和配合孔上。 - 功能区。定义焊接、钎焊、键合或触点表面的实际位置。在触点或键合焊盘上进行选择性镀金,其余部分镀镍,通常是最大的单一成本优化手段。 - 芯片贴装和键合的平整度。散热器和封装零件需要在电镀后规定平整度,因为某些镀层中的应力在薄壁部分可能很重要。 - 挂具和滚镀接触。标记挂具接触痕迹可接受的位置。在滚镀中容易缠绕的小零件可能需要调整设计或改用挂镀。
烧结铜上的电镀附着力失效通常可追溯到表面预处理和截留的孔隙
金属注射成型铜零件的电镀失效通常表现为烘烤或回流后的起泡、弯曲或胶带测试中的剥落、从孔隙中渗出的污渍或可焊性不良。ASTM B571 和 ISO 2819 中规定的弯曲、锉刀、胶带和热淬等标准定性附着力检查是验证的实用工具。常见的根本原因包括:
- 烧结表面残留的氧化物或预处理未完全去除的污染物。 - 截留清洗剂、酸液或电镀液的表面连通孔隙,这些液体随后在焊接或钎焊温度下排气。 - 合金特有的表面化学。含锌铜合金和钨铜与纯铜相比,都需要各自的活化流程。 - 接头选错了顶层。例如,在键合焊盘上使用硬金、焊接接头中金层过厚,或失去可焊性的老化锡层。
在某些情况下,金属注射成型并非正确的工艺路线。大批量生产的简单扁平触点和端子通常采用预镀卷对卷带材冲压而成,成本更低。如果唯一的密封意图是依靠电镀覆盖残余孔隙,且未验证任何密封步骤,那么必须气密的零件应谨慎对待。极低的产量可能不足以证明模具费用的合理性。当几何形状是三维的,如微翅片、型腔、内部通道或集成特征,且否则需要昂贵的铜加工然后再进行相同的电镀时,金属注射成型才能体现其价值。
新莱福 MIM 的能力为镀铜供应链提供可审计的证据
镀铜金属注射成型零件的可靠性取决于基体背后的可追溯性。当您审核供应商时,请要求提供证据而非声明。以下是新莱福 MIM 团队可以展示记录的方面:
- 支持电镀的基体密度。新莱福 MIM 生产的纯铜、铜合金和钨铜零件烧结密度 ≥8.4 g/cm³,高精度近净成形零件的相对密度保持在 ≥98%。正是这种相对密度水平限制了表面连通的孔隙,从而避免了起泡和渗出。请要求提供按批次划分的密度数据。 - 全链条工艺覆盖。混合、制粒、注射、脱脂、烧结和后处理涵盖在一个工艺链中,因此在调查电镀缺陷时,可以一起检查气氛、表面状态和后处理。 - 包含电镀余量的尺寸能力。±0.3%–0.5% 的近净成形公差允许根据实际工艺能力协商电镀厚度分配。请要求提供电镀前后关键尺寸的 Cpk 数据。 - 汽车级质量体系。已获得 IATF 16949、ISO 9001 和 ISO 14001 认证。IATF 16949 和 ISO 9001 支持变更控制、项目要求的 PPAP 文件以及镀铜零件的批次可追溯性。ISO 14001 涵盖环境管理体系。
表面处理规范(包括镀层组合、等级、厚度等级和选择性区域)在报价阶段根据具体应用达成一致。这是将您的连接工艺和可靠性测试计划提上日程的正确时机。
在生产发布前将镀层组合与连接工艺锁定
1. 定义最终连接工艺和使用环境:焊料合金和温度曲线、钎料合金、线材类型、触点力和循环次数、硫或湿度暴露情况。 2. 在图纸上标记功能区,并规定仅在局部需要贵金属层时进行选择性电镀。 3. 首先选择底层(通常为镍作为扩散阻挡层),然后根据功能选择顶层,并引用适用的 ASTM B689/B733/B545/B700/B488 标准。 4. 在压接和配合特征的金属注射成型公差内分配电镀厚度。 5. 使用生产条件下的零件进行验证:按 ASTM B571 或 ISO 2819 进行附着力测试、烘烤或回流模拟、按 J-STD-002 进行可焊性测试,以及对键合零件进行拉线或剪切测试。 6. 联系新莱福 MIM 获取定制工程支持。分享您的图纸、连接工艺和电镀要求,以便对基体、表面预处理和表面处理进行协同工程设计。
准备好为焊接、钎焊或键合工程设计镀铜金属注射成型零件了吗?访问 https://www.newlifematerial.com,向新莱福MIM应用工程团队申请免费咨询和定制工程解决方案。
参考文献
1. ASTM B689,电镀工程镍涂层标准规范。 2. ASTM B733,金属上自催化(化学镀)镍磷涂层标准规范。 3. ASTM B545,电沉积锡涂层标准规范。 4. ASTM B700,工程用电沉积银涂层标准规范。 5. ASTM B488,工程用电沉积金涂层标准规范。 6. ASTM B571,金属涂层定性附着力测试标准规程。 7. ISO 2819,金属基体上的金属涂层——电沉积和化学沉积涂层——附着力测试可用方法综述。 8. IPC J-STD-001,焊接电气和电子组件的要求。 9. IPC J-STD-002,元件引线、端接片、接线耳、端子和导线的可焊性测试。 10. JEDEC JESD201,锡和锡合金表面处理锡晶须敏感性的环境验收要求。 11. MPIF 标准 35,金属注射成型零件材料标准。 12. German, R. M., & Bose, A. 金属和陶瓷的注射成型。金属粉末工业联合会,1997。 13. ASM 手册,第 5 卷:表面工程。ASM 国际。 14. 新莱福 MIM 能力信息,https://www.newlifematerial.com